JP
精度 ダクタイル鋳鉄鋳物 : バッチが出荷されるかどうかを決定するもの
コンプレッサーのハウジングには完全な材料証明書が付いていても、マシニング センターで廃棄されることがあります。グレードは正しく、結節性も適切でしたが、鋳造はまだ間違った部分でした。
準拠した鋳物と使用可能な鋳物との間のギャップが、ほとんどのダクタイル鋳鉄プロジェクトの勝敗を分けるところです。通常、見積書にはグレード、重量、キログラムあたりの価格という 3 つの数字が記載されています。プロジェクトがうまくいくかどうかを決定するのは 3 人の誰もではありません。それを決定するのは、壁の厚さが図面に記載されているとおりであるかどうか、加工代が部品ごとに一貫しているかどうか、最初の治具セットアップでスクラップ レポートの代わりに部品が作成されるかどうかです。
したがって、有益な質問は、どの鋳造工場が最も安いかということではありません。加工プロセスに依存する 3 つまたは 4 つのフィーチャを、実際に注文した数量でどの鋳造所が保持できるかが決まります。以下のすべてはそこから導き出されます。
ダクタイル鋳鉄の精度が実際に意味するもの
精度 is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- 冶金学的制御: 関心のあるセクションの球状性が約 85 パーセント以上、安定した球状球数、および図面上の硬度範囲と一致するフェライトとパーライトの比率。
- 寸法制御: 単に十分な全長公差ではなく、選択したデータムに対する機械加工面の再現可能な位置。
- 内部の健全性: 荷重がかかる部分、圧力を保持する部分、または穴あけやねじ立てが行われる部分に収縮気孔がありません。
2 番目と 3 番目のレイヤーは引用符が分岐する場所です。 2 つの鋳造所はどちらも 500-7 を見積もることができ、きれいな鉄を流し込むことができますが、一方の鋳造所は薄肉シリンダーのシェルの厚さを制御し、もう一方の鋳造所はそれを自動的に分類する変数として扱うため、加工ラインでは異なる動作をする部品を納品できます。
鉄をキログラム単位で買うわけではありません。鋳造表面と機械工が最初に行うカットの間の距離を購入することになります。
セクションを測定した後、グレードを選択します
公開されたプロパティは、あなたのパートからではなく、標準のテスト バーから取得されます。断面サイズは金属の冷却速度を設定し、冷却速度は母材に残るパーライトの量を設定します。したがって、データシートから選択されたグレードは、60 mm ハブに鋳造されると異なる動作をする可能性があります。
| ISO1083グレード | ASTM A536相当 | 引張強さ | 収率0.2% | 伸び | 代表的な部品 |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400MPa | 250MPa | 15% | ポンプ本体、バルブハウジング、カバー |
| 500-7 | 65-45-12 | 500MPa | 320MPa | 7% | ベアリングシート、ローターシート、クランクケース |
| 600-3 | 80-55-06 | 600MPa | 370MPa | 3% | 機械ベース、コラム、荷重ブラケット |
| 700-2 | 100-70-03 | 700MPa | 420MPa | 2% | 摩耗が重要なインサートとガイド |
2 つの結果が続きます。重いセクションで 600-3 が必要な場合は、セクション自体がターゲットに反して機能するため、合金化または熱処理についての会話を期待してください。そして、伸びは購入者がスキップする傾向がある数値です。多くの場合、これは、圧入または熱サイクルによって鋳物が押されたときに鋳物がどのように動作するかを予測するものです。
コーティングサンド、レジンサンド、グリーンサンド:特徴に合わせて工程を調整
成形ルートにより、最初の流し込み前に達成可能な公差、表面仕上げ、工具コストが設定されます。ルートの変更は通常、新しいパターンを意味するため、選択が遅くなるとコストが高くなります。
- グリーンサンド: パターンコストが最も低く、安定した量の中型および大型部品に優れた経済性を備えています。薄い壁と鋭い内部コアには追加の余裕が必要です。
- 樹脂結合砂 (焼成なし): 生の砂よりも優れた寸法安定性と柔軟なツールを備えた、中程度のバッチ向けの堅実な中間地です。
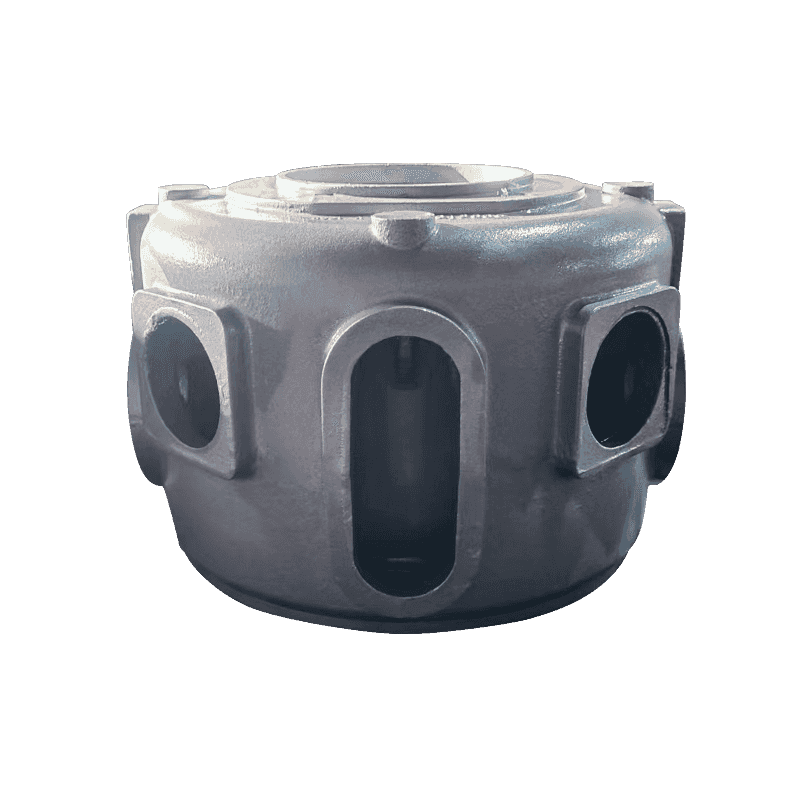
- コーティングされた砂 (シェル): パターンの価格よりも壁の一貫性が重要な、コンプレッサー シリンダーなどの薄肉で再現性の高い部品に通常選択されます。
- 熱処理: 成形プロセスではありませんが、焼きならしや応力除去によって機械加工後の硬度と寸法挙動の両方が変化するため、同じ決定の一部です。
寛容性の主張には、形容詞ではなくクラスが必要です。 「私たちは1ミリメートルを保持します」と言うサプライヤーは、単一の機能を説明しています。治具が配置されている特定の形状にどの公差グレードが適用されるかを尋ねてください。
これらの鋳物が完成した機械の内部に配置される場所
パーツは、そのジョブによって指定するのが最も簡単です。それは、そもそも許容基準がそのように記述されるからです。
コンプレッサーの鋳物
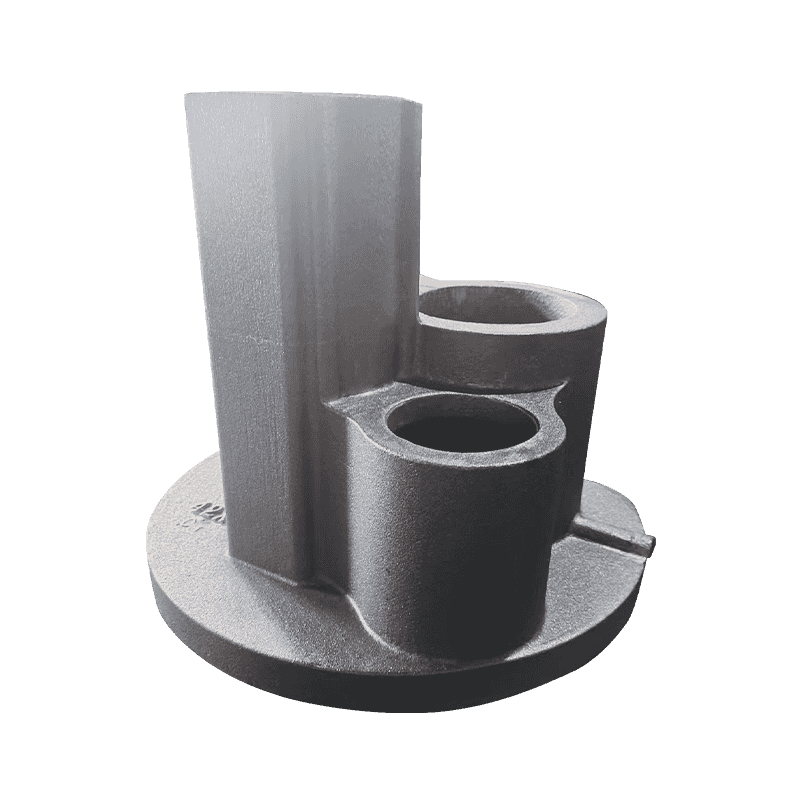
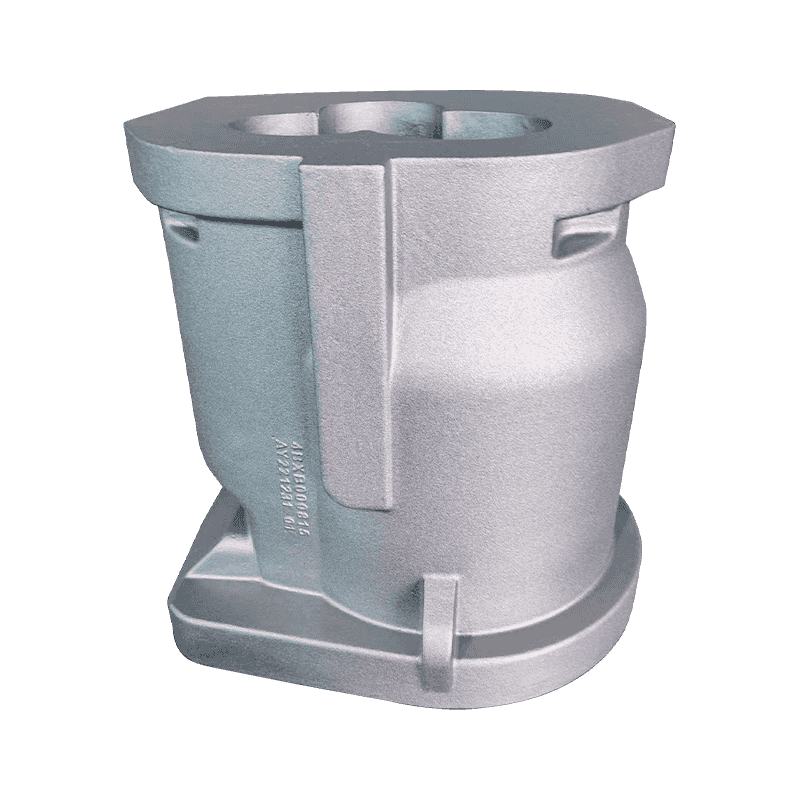
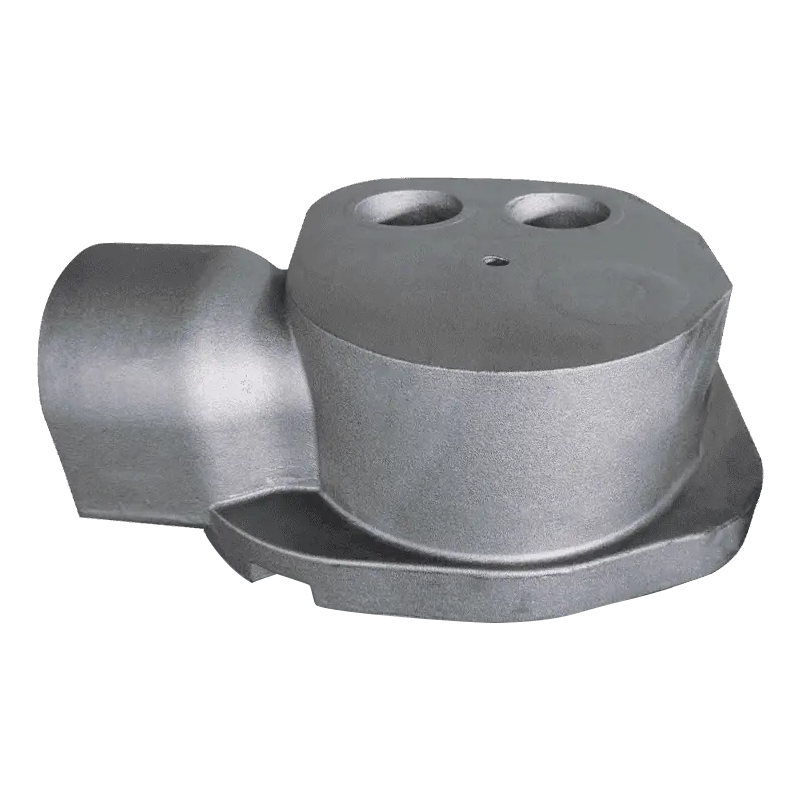
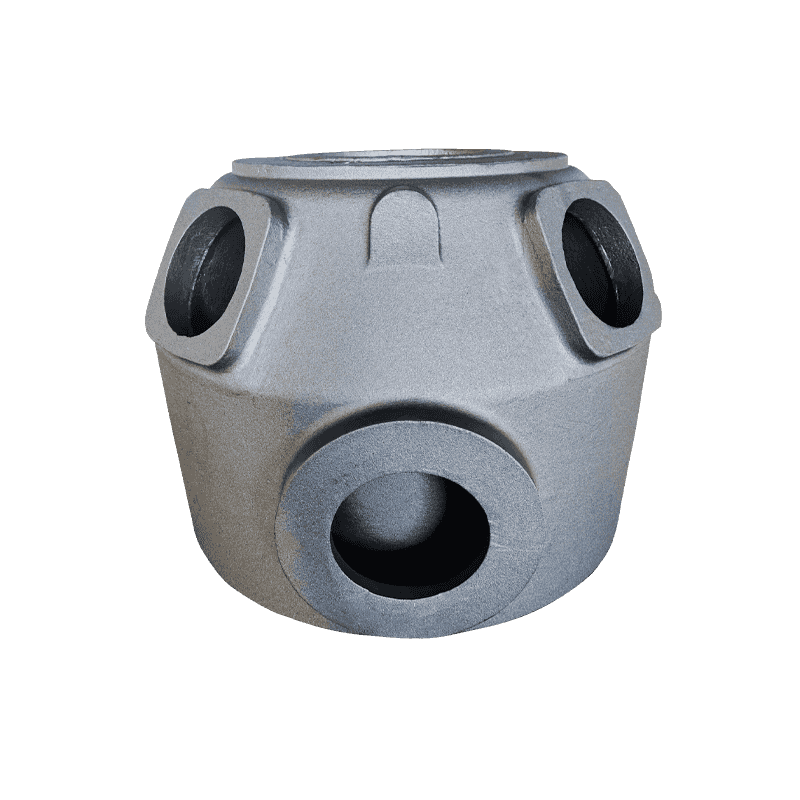
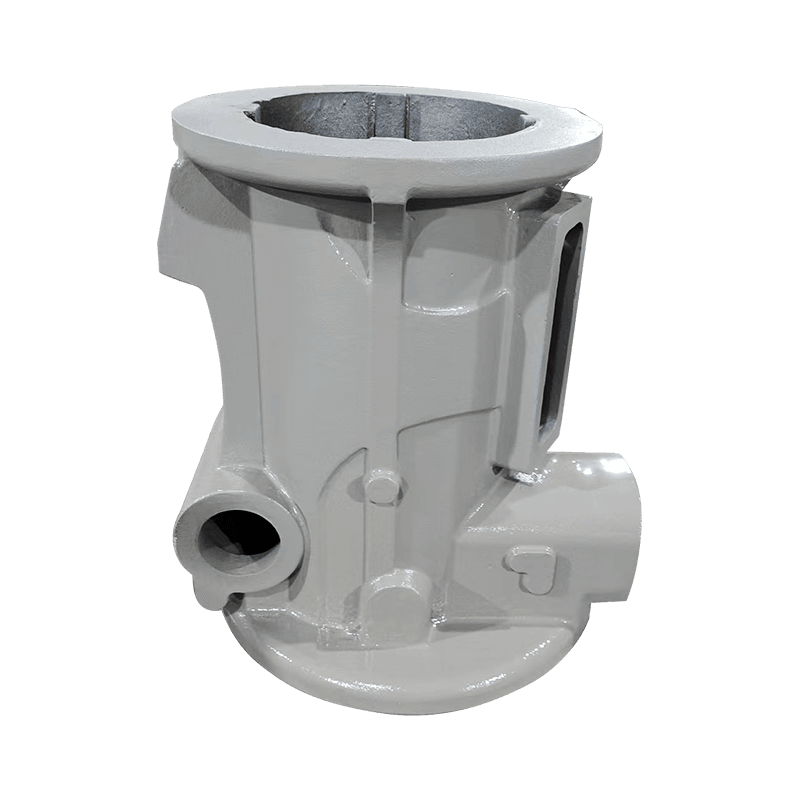
コンプレッサーの作業は、シール、調整、オイル管理に集約されます。ベアリング シート、ローター シート、クランクケース、シリンダー、排気シート、オイル バケットは、それぞれ故障の仕方が異なります。柔らかすぎるシートは楕円形に摩耗し、シリンダー壁がドリフトすると圧縮が失われ、クランクケースが歪むとベアリングのプリロードを保持できなくなります。どうやって 強度と耐摩耗性のバランス ベアリングシートの決定は、機械加工後ではなく、鋳造段階で行う必要がある典型的な例です。
ポンプとバルブの鋳物
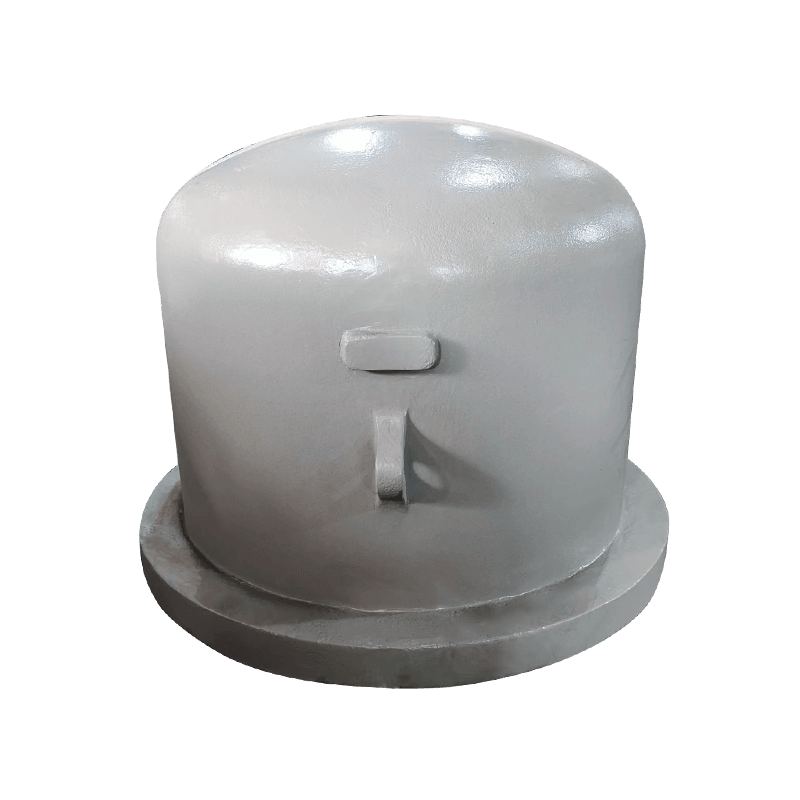
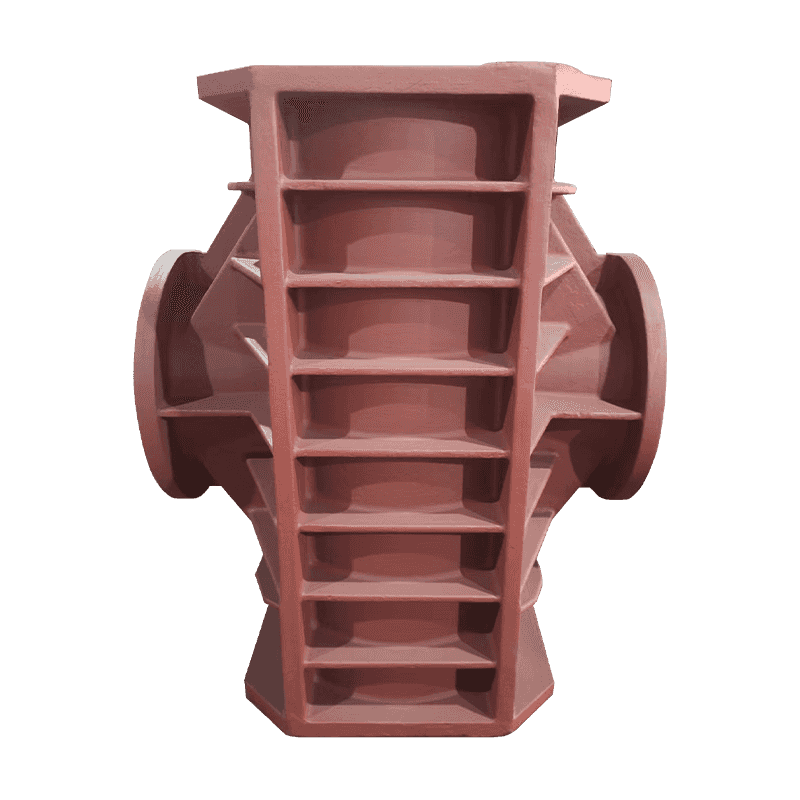
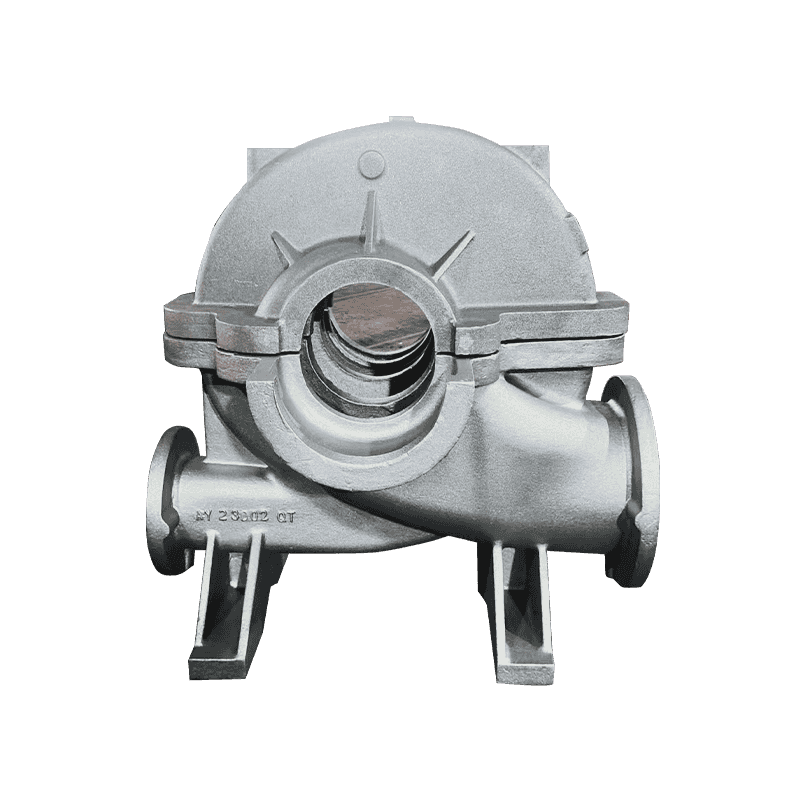
軸流ポンプ、ポンプ本体、二重ポンプ カバー、ピストン ポンプ バルブ本体、ポンプ ディスクは通常、耐圧性または流量が重要です。ここでの受け入れテストは、リークテストと壁厚チェックを組み合わせたものであることが多く、これは引張強さよりも気孔率の管理が重要であることを意味します。
工作機械鋳物
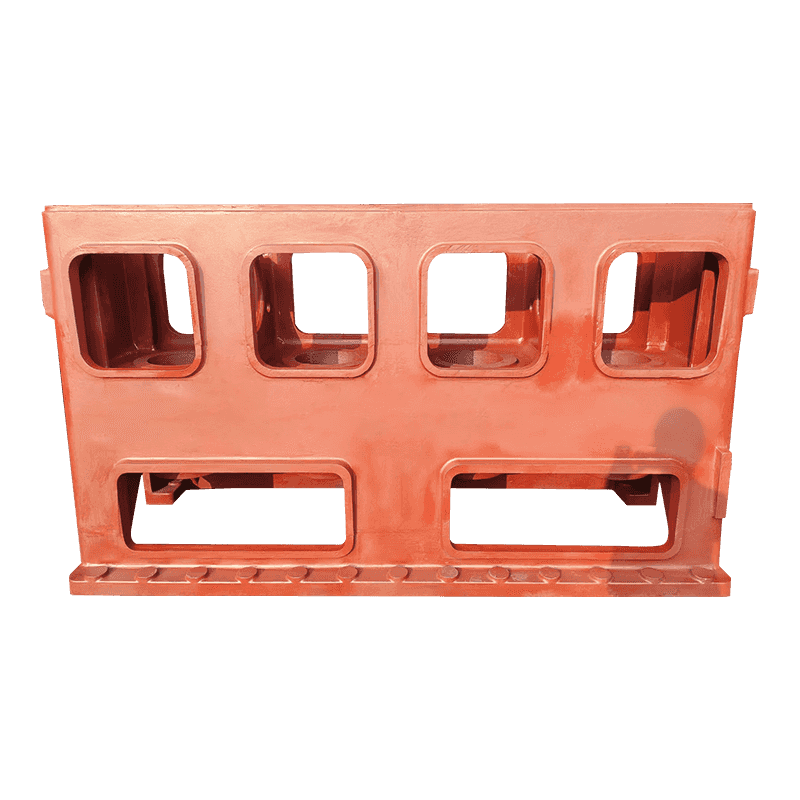
ベースとコラムはその逆で、重量があり静かな部品であり、その本当の価値は長年の使用による剛性と寸法安定性です。応力緩和と断面の均一性は、厳密な直線公差よりも重要です。
サンプルを承認する前に確認すべきこと
初品サンプルは、鋳造工場が一度で何ができるかを証明します。承認は毎回何ができるかについて行う必要があります。 6 つの項目がほとんどの重みを占めます。
- 別個に鋳造されたテストバーからだけでなく、部品自体から切り取られた断面でも測定される球状性。
- 公差クラスが明示的に指定された、治具が使用するのと同じデータムを参照する寸法レポート。
- 最も薄い部分の壁の厚さ。同じ流し込みから少なくとも 3 つの部品で測定されます。
- バッチ全体にわたる硬度の範囲は、約 30 HB を超える広がりは通常、不均一な冷却または熱処理を示しているためです。
- 超音波検査または犠牲部品の切断による、耐荷重セクションまたは耐圧セクションの健全性チェック。
- 熱番号から注入日、熱処理バッチに至るまでのトレーサビリティにより、後で見つかった問題を迅速に絞り込むことができます。
これら 6 つの項目が 2 回リクエストされることなく最初の記事のレポートに表示されれば、自信を持って繰り返し注文するために必要なものがほとんど揃っています。
価格だけで購入した鋳物が最も高価です。 1 回の再加工作業、1 回の空輸による交換バッチ、または 1 回の停止した組立ラインでは、2% 低い単価が維持されることはほとんどありません。
実際に価格を動かすもの
単価は他の 6 つの部品から組み立てられるため、最後に確認する必要があります。
- パターンとコア ボックスの償却はバッチ サイズ全体に分散されます。
- 加工代: 大きな面の追加 3 mm は、実際の重量、実際の金属、実際の切削時間に相当します。
- 冶金的ルート: 重量セクションのグレードに達するには、合金化と熱処理が必要です。
- 検査範囲: 寸法レポート、超音波検査、および切片サンプルはすべてコストを追加しますが、すべてリスクを軽減します。
- 薄肉部品のスクラップ率。コーティングされた砂が工具コストを回収する傾向があります。
- 薄肉部品や完成した機械加工面を備えた部品の梱包および輸出処理。
これら6つを理解しているバイヤーは、事実に基づいて交渉することができます。キログラム当たりの数字だけを比較するバイヤーは、鋳造工場が管理する数字で交渉していることになります。
精度 ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
次に、正しい順序で作業します。つまり、機械加工データ上で位置を確認し、鋳物に戻り、その後にグレードと成形プロセスを進めます。その注文が失敗することはめったにありません。