JP
コンプレッサーのクランクケースは 205 HB で受入検査に合格し、図面上の範囲内に十分収まります。 3 週間後、次の注湯機からの異なる切りくずを含む同一の部品が 2 倍の速度で工具を摩耗し、歪んだベアリング ボアで治具から外れます。化学的性質は変化しておらず、図面メモでは依然として正規化された状態が必要であり、硬度の読み取り値は数ポイントしか異なりません。変化したのは冷却でした。2 番目のバッチはシェイクアウト後により速く冷却されたため、より多くのマトリックスがパーライトとして完成しました。
これが、熱処理を仕上げステップではなく材料仕様として扱うための議論の全体です。化学はダクタイル鋳鉄の天井を設定します。実際に何を受け取るかはマトリックスによって決まります。以下では、各一般的な処理がマトリックスに何を行うか、どの処理がどの部品に適しているか、および鋳造工場が測定および認証できる要件の書き方について説明します。
熱処理で何が変わるのか、何が変えられないのか
ダクタイル鋳鉄は、鋳造前に黒鉛がマグネシウムまたは希土類で処理され、フレークではなく団塊として凝固したため延性があります。ノジュールは、フレークが鋭利になるであろう亀裂の先端を鈍くし、その形状は通常の熱処理のたびに残ります。約 1000 °C を超える過熱により損傷が始まります。これが、処理期間が無制限ではない理由の 1 つです。
熱処理によって制御されるのは、マトリックス、つまりノジュール間の金属です。 4 つの条件は、ほぼすべての商用作品に適用されます。
- フェライト: 柔らかく、機械加工可能、伸びが高く、完全に焼きなまされたグレードのマトリックスです。
- パーライト: 層状炭化物とフェライト。より強くより硬く、伸びは減少します。
- 焼き戻しマルテンサイト: 焼き入れと焼き戻しによって生成され、最も硬い一般的な状態です。
- オースフェライト: 残留オーステナイトを含む針状フェライト。オーステンパリングによって生成され、ADI グレードの基礎となります。
2つ目の仕事はストレス解消です。鋳物は金型内で不均一に冷却され、シェイクアウト、研削、粗加工によりさらに多くの応力が固定されます。 550 ~ 650 °C に保持してゆっくりと冷却すると、部品は母材がまったく変化することなく緩和します。これは、大型の機械ベースにとっては、引張強度の向上よりも重要です。
5つのトリートメントとそれぞれが生み出す素材
通常、処理は名前で指定されますが、その名前は行列とプロパティ範囲の短縮形です。以下の範囲は、通常の断面サイズにおける標準グレードの現実的なものです。
| 治療 | マトリックス | 引張強さ | 硬度 | 伸び | 代表的な部品 |
|---|---|---|---|---|---|
| ストレス解消 | 変わらない | キャストとして | キャストとして | キャストとして | 機械ベース、コラム、重量フレーム |
| 完全アニール | フェライトプラスノジュール | 400~500MPa | 130~180HB | 12~18% | ポンプ本体、ハウジング、カバー |
| 正規化 | パーライト、多くの場合 70 % 以上 | 650~750MPa | 230~270HB | 3~6% | クランクケース、ベアリングシート、ローターシート |
| 焼き戻しと焼き戻し | 焼戻しマルテンサイト | 800~1000MPa | 250~330HB | 2~5% | 摩耗部品、ギア、カムフォロア |
| オーステンパー | オースフェライト | 800~1400MPa | 270~400HB | 1~10% | 摩耗と疲労の多い部品 |
そのテーブルの隣には 2 つの注意事項が属しています。冷却速度は断面の厚さに従うため、同じ鉄の熱で 100 mm の壁のフェライト質と 12 mm のリブのパーライト質を仕上げることができます。また、硬度から引張強度への変換は、マトリックスが均一な場合にのみ成立します。フェライトとパーライトの混合鋳造では、200 HB で 2 つの全く異なる材料を表すことができます。
部位に合わせた治療法
図面上のグレードは、古いプロジェクトから継承されることがよくあります。部品が実際に使用中にどのような動作をするかに照らして処理を確認することは価値があります。
工作機械のベースとコラム
これらは摩耗面ではなく構造であるため、重要な特性は強度グレードではなく、機械加工後の寸法安定性です。重いベースは通常、シェイクアウト後と荒加工後に 2 回応力除去されます。 2 番目のレリーフをスキップすると、マシンが 1 か月間ジオメトリを保持し、その後ドリフトすることがよくあります。表面の摩耗は別の問題であり、滑り面が荷重を受ける場所は、 工作機械鋳物の熱処理 バルクグレードを変えずに表面硬度を高めることができます。
コンプレッサーハウジング、クランクケース、ベアリングシート
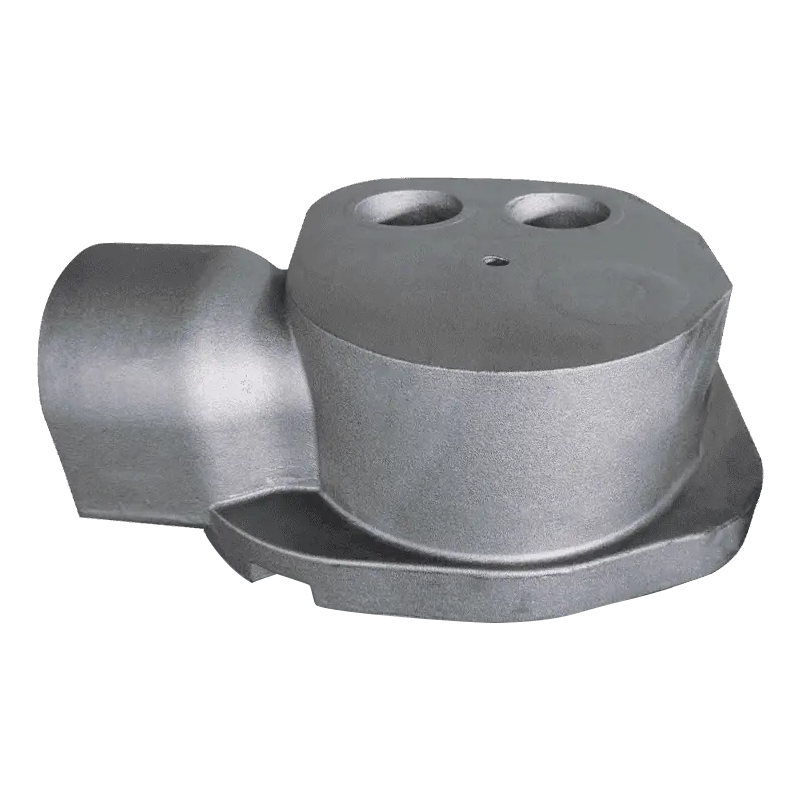
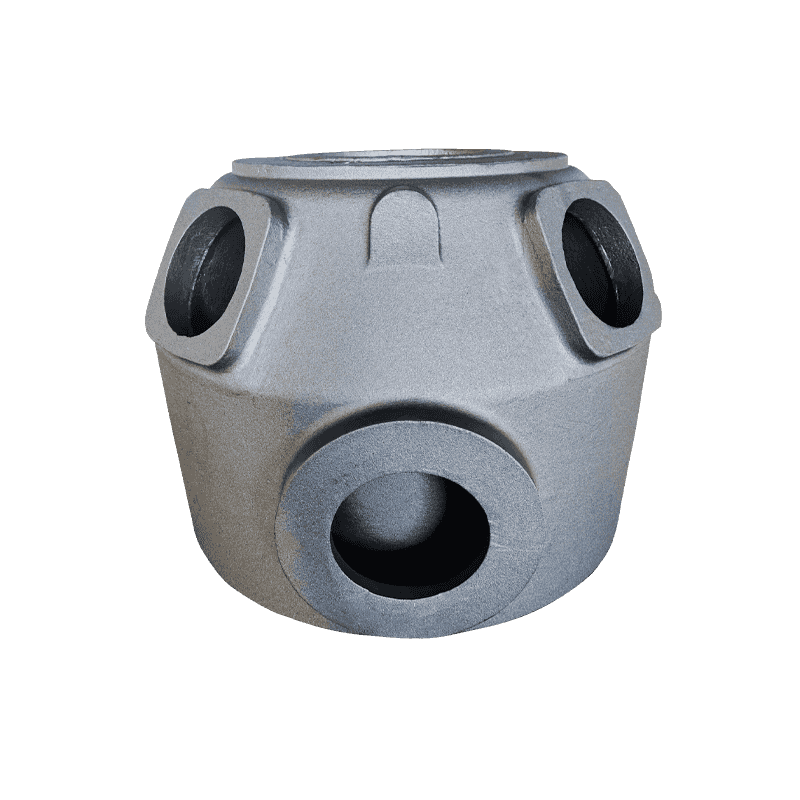
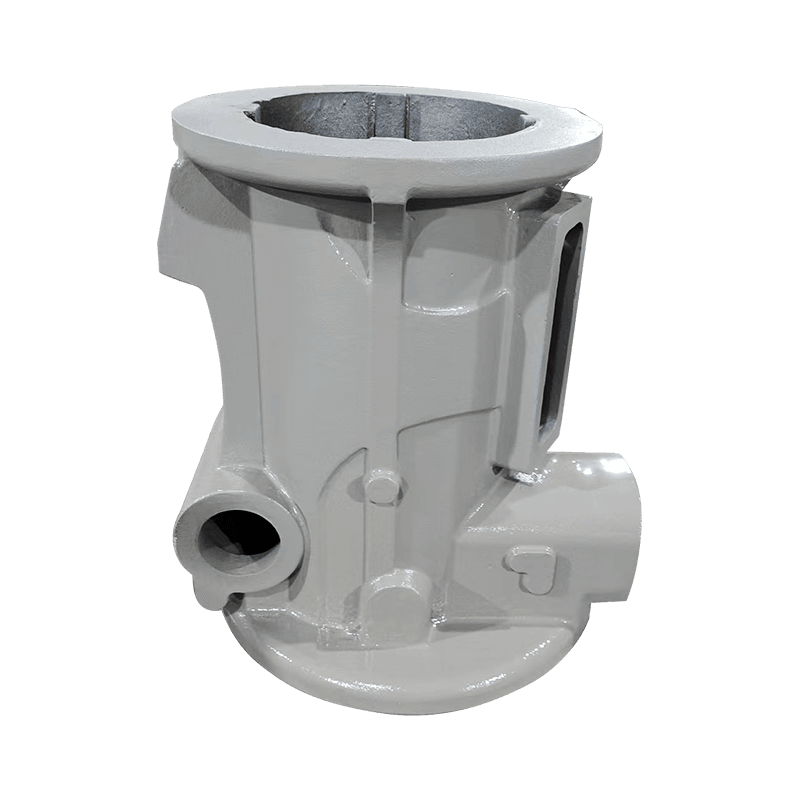
コンプレッサー部品は異なる体制にあります。クランクケースは振動を伝達し、ベアリング シートは回転荷重を伝達するため、安定性よりも強度と耐摩耗性が重要であり、通常は焼きならしまたは焼き入れと焼き戻しが選択されます。アクロス コンプレッサー鋳物製品範囲 たとえば、クランクケースやベアリング シートは通常、鋳造状態ではなく熱処理された状態で見積もられます。
ポンプ本体とバルブ本体
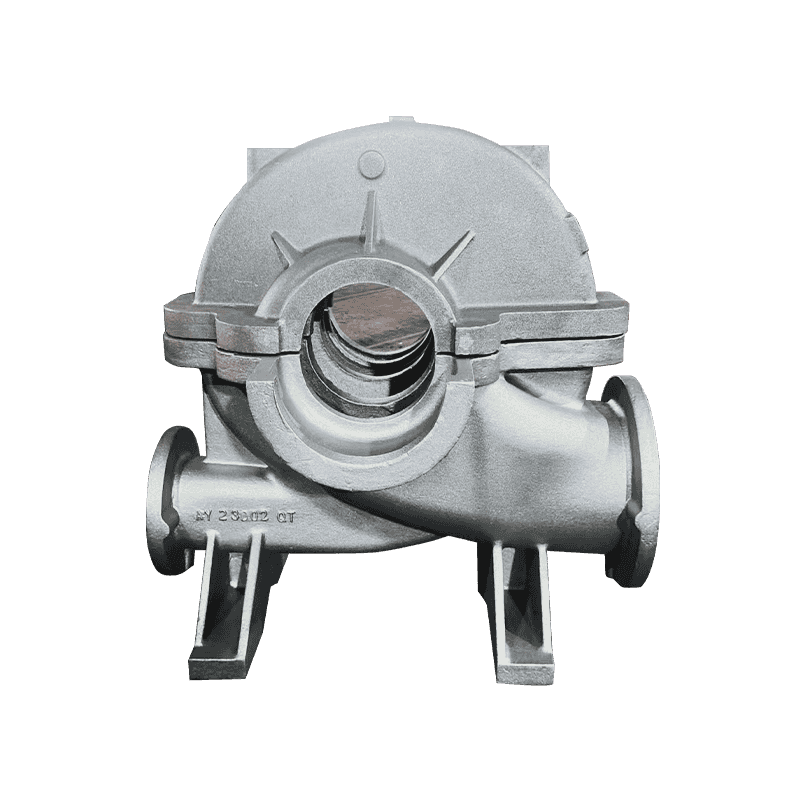
ポンプ本体とバルブ本体は圧力境界です。耐圧性、機械加工可能なシール面、および取り扱いや静水圧試験に耐えられる十分な伸びが必要です。そのため、ここでは焼きなましされたフェライト状態が一般的です。硬さは目標ではありません。柔らかく均一なマトリックスはより速く加工され、より予測どおりにシールされます。
認証できる要件を書く
熱処理または硬化されたと記載されている図面メモは検証できないため、一貫して引用されません。 6 つの項目が治療を仕様に変えます。
- EN-GJS-500-7 から EN 1563、80-55-06 から ASTM A536 などのグレードと規格、およびそれを生み出す処理。
- 単一のターゲットではなく範囲として表現される、測定位置を含む硬度バンド。
- クーポンのタイプと位置をテストします。たとえば、部品とは別に鋳造されたキール ブロックや Y ブロックなどです。
- 微細構造の限界: 球状化率、グラファイト サイズ、および許容されるフェライトまたはパーライトの割合。
- 部品が厳しい公差で機械加工される場合は、応力除去要件が必要です。
- 納品状態: 鋳造、ブラスト、応力除去、荒加工、仕上げ済み。
設計する価値のある故障モード
熱処理の問題のほとんどは、炉の問題になるずっと前に、形状と断面の問題です。
- 鋭い内部コーナーや急激な断面変化での焼割れは、十分なフィレットと半径によって軽減されます。
- 焼入れ中の歪み。長くて薄い部品や非対称の部品で最悪です。
- 偏析または微小収縮によって生じるソフトスポット。硬化に対する反応が不均一です。
- 制御されていない雰囲気で焼鈍した後の脱炭またはスケールの影響を受けた表面。これは後に機械加工の変動として現れます。
- オーバーオーステンパー処理。強度と引き換えに、負荷がかかると変形する可能性のある残留オーステナイトが生成されます。
注文書を発行する前に
これらの質問により、最初の記事が 10 番目の記事と一致するかどうかが決まります。
- 証明書にはどの規格とグレードが記載されますか?
- 硬度はどこで測定され、ロットあたり何個の鋳造品について測定されますか?
- テスト クーポンは個別に発行されますか? 証明書にはそのように記載されていますか?
- 治療後の歪みはどの程度まで許容されますか?
- 粗加工後にサプライヤーのストレスは再び軽減されますか?
- どのようなプロセスウィンドウが使用され、トレーサビリティのためにどのように記録されますか?
熱処理は鋳物にボルトで固定される仕上げ作業ではありません。これは、流し込みをマテリアルに変えるステップです。部品の機能からマトリックスを決定し、検査機関が測定できる用語で要件を記述し、証明書を鋳造に関する約束ではなくクーポンに関する証拠として扱います。シェイクアウトと冷却時間を管理するサプライヤーは、これらの質問にためらうことなく答える傾向があります。なぜなら、そこから熱処理されたダクタイル鋳鉄鋳物のバリエーションのほとんどが実際に始まるからです。