JP
ダクタイル鋳鉄鋳物の機械加工 : 部品あたりのコストを決めるもの
球状黒鉛はダクタイル鉄を強く、丈夫にし、指定する価値があります。また、チップが糸状になり、熱に強くなり、許容範囲がほとんどの図面よりも狭くなります。グレード管理と治具は、どのインサートカタログよりも決定的です。
同じ週に同じパターンで鋳造された 2 つのベアリング ハウジングは、1 台の機械上で 2 つの異なる材料のように動作します。 1 つは 220 m/min できれいに穴あけします。もう 1 つは、工具が完全な深さに達する前にインサートのコーナーを鈍くします。プログラムは決して変わりませんでした。鋳物は、ライザー近くのパーライトの多いセクション、薄いリブ上のチルスキン、またはバッチ全体にわたる 40 HBW のスイングを行いました。
冶金は天井を設定し、建具は床を設定し、切断データはそれらの間の窓の内側でのみ機能します。
ダクタイル鋳鉄の加工方法がねずみ鋳鉄とは異なる理由
ねずみ鋳鉄では、グラファイトがフレークを形成し、何千もの小さな内部チップブレーカーのように母材の中に収まります。切りくずが短くなり、切り心地も軽くなります。マグネシウム処理によりグラファイトが団塊に変化し、これがダクタイル鋳鉄に強度と伸びを与え、内蔵の切りくず破壊を除去します。
機械では、結果は予測可能です。切りくずが長く、よりストリンガーになり、同じ切込み深さでより高い切削抵抗が発生し、切りくずから持ち去られる熱が少なくなるため刃先により多くの熱が保持されます。これらの結節の周囲のマトリックスが工具の摩耗の仕方を決定します。
- フェライト系、約 170 ~ 210 HBW。 柔らかくて粘着性があります。ビルドアップエッジ、スミア仕上げ、低速時のドリフトディメンション。
- パーライト、約 230 ~ 290 HBW。 研磨剤;逃げ面摩耗とノッチ摩耗が優先され、硬度が上昇すると工具寿命が急速に低下します。
- 混合アズキャスト構造。 あるグレードでは、薄いフランジでは 200 HBW、重いボスでは 250 HBW と表示されることがあります。これは純粋に冷却速度が異なるためです。
- 小結節性と小結節数。 微細で高番手のグラファイトマシンを一貫して製造。粗大なグラファイトや劣化したグラファイトは、強度の問題になるずっと前に機械加工の問題になります。
2 つの鋳造品に同じグレードのスタンプが付いている場合でも、40 HBW の差があります。その違いは図面上には決して現れません。挿入請求書に記載されます。
繰り返す価値のある詳細は、ダクタイル鋳鉄の微粉は無害ではありません。乾式粗加工では黒鉛を豊富に含む微細な粉塵が生成されるため、切断面での抽出はハウスキーピングではなくプロセスに属します。
製造現場に耐えられる切断パラメータ
以下の図は、剛性機械上のコーティング超硬の出発点であり、約束ではありません。ダクタイル鋳鉄は、低炭素鋼より速く切削しますが、同じ硬度のねずみ鋳鉄よりは遅く、通常、1 バッチ内の広がりはグレード間の広がりよりも広いです。
| 状態 | 一般的な硬さ | 旋回速度 | 飼料 | 注意事項 |
|---|---|---|---|---|
| フェライト系、鋳放しのまま | 170-210HBW | 220~300m/分 | 0.25~0.40mm/rev | シャープなポジティブレーキ。刃先が皮膚の下に留まるように、荒らしの深さを 2 mm 以上に保ってください。 |
| パーライト、鋳放し | 230-290HBW | 150~220m/分 | 0.20~0.35mm/rev | TiAlN または Al2O3 コーティングを施した強靭な基板。欠けではなく逃げ面摩耗が予想される |
| オーステンパまたは冷やしたもの | 300-380HBW | 80~150m/分 | 0.15~0.25mm/rev | CBNまたはウィスカーセラミック。スピードよりも剛性が重要 |
| 断続的な切り傷または皮膚の厚さ | 変化する | 25~35%削減 | 0.15~0.25mm/rev | ネガティブレーキと強力なエッジ。決して工具を切り口内に留まらせないでください |
- 最初のパスはキャストスキンの下に保ちます。冷えた表面をすくい取るのが、エッジを壊す最も確実な方法です。
- フィードだけでフィニッシュを追わないでください。ダクタイル鋳鉄では、送りを軽くすることよりも、速度と刃先の鋭さによって仕上げが向上します。
- フライス加工: セットアップが可能な場合はクライムカットを行い、刃当たりの送りを上げ続け、再切削せずに微粉を取り除きます。
- 最初の製品だけでなく、入荷するバッチの硬度もチェックしてください。サンプルよりも 30 HBW 高いバッチを実行すると、そのサンプルで証明されたプログラムに勝てなくなります。
注文書に硬度範囲を入力してください。 170 ~ 230 HBW バンドは冶金的指示と同じくらい機械加工指示であり、工具寿命の問題を考えてから議論するよりも、鋳造前に同意する方がはるかに簡単です。
スキンのキャスト、チル、そして最初のパス
砂型鋳物の外側の 1 ~ 2 ミリメートルは、インサートが選択された材料ではありません。この層には、冷たい金型からの冷却ゾーン、焼けた砂、酸化物、小さな介在物が保持されます。軽い仕上げパスでそれを除去すると、工具は切るというよりもこすることになり、こすれるとエッジが破壊されます。
ライザーや薄いリブ付近の硬い箇所に注意してください。 記載されているバッチ硬度を十分に上回る可能性があります。すべての部品の同じ場所がきしむ音や変色する場合は、まずパターンと冷却の問題として扱います。インサートのグレードを変更しても、故障が数部品後に移動するだけです。
- いずれにせよ機械加工されるサーフェス上で平面を作成するか、機械加工されたパッドをデータムとして指定します。
- すべてのクランプの下で直接サポートします。ダクタイル鋳鉄は、クランプ荷重がかかるとバネになり、クランプが外れるまでそのたわみを保持するのに十分な延性を持っています。
- 長いベースと支柱には 3 点サポートと調整可能なジャッキを使用し、締め付ける前にぐらつきがないか確認してください。
- ラフ、リリース、そしてフィニッシュ。荒加工後に部品が動く場合、その動きはリワークノートではなくプロセス計画に属します。
同心円を維持する必要がある穴、データム、およびハウジング
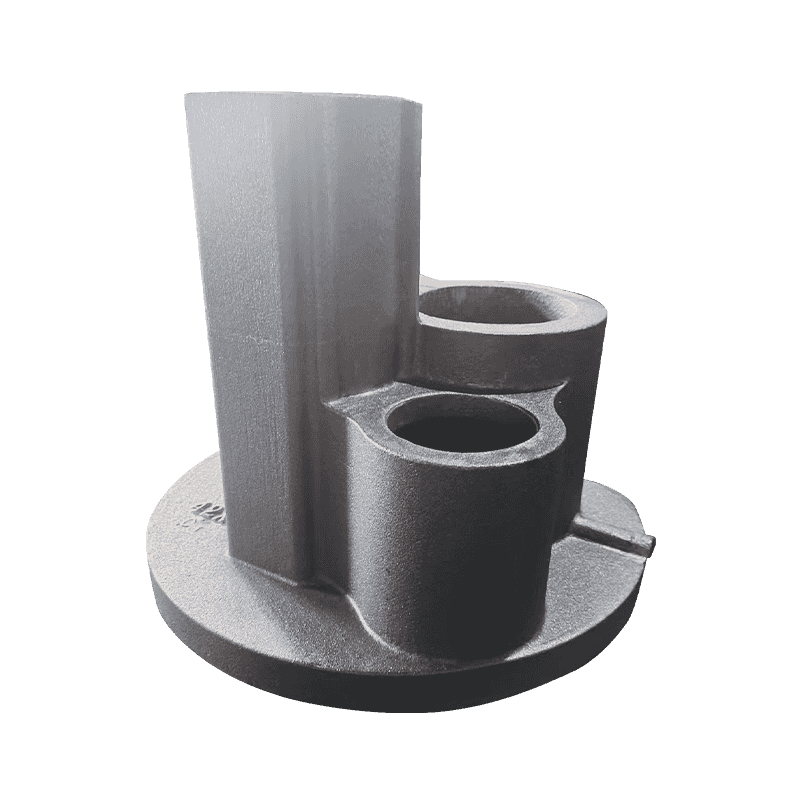
機械加工されたダクタイル鋳鉄鋳物の不合格品のほとんどは幾何学的なものであり、表面的なものではありません。コンプレッサー本体は、取り付け面、メインボア、およびいくつかのシャフトシートを結合します。未加工の鋳造面からのボアと、実際に取り組んでいる公差が機械の公差ではなく、パターンの公差であることを示します。
維持される手順は地味です。データム面を粗くして、鋳物を落ち着かせてから、ボアを仕上げて、そこから関連するすべてのシートを機械加工します。ダクタイル鋳鉄は強度が高いため、設計者はねずみ鋳鉄と比べて壁を薄くすることができます。これにより重量が増加し、安定性が損なわれます。これは、薄いハウジングがクランプ時にたわみ、切断後に緩むためです。
残りの半分は機械加工代です。許容値が少なすぎると、ラビングパスが浅くなります。多すぎると、余分な粗加工作業が必要になり、気孔が開く可能性が高くなります。
| 鋳物サイズ(最大寸法) | 片面手当 | 代表的な部品 |
|---|---|---|
| 150mmまで | 2~3mm | カバー、小型ハウジング、機械加工パッド |
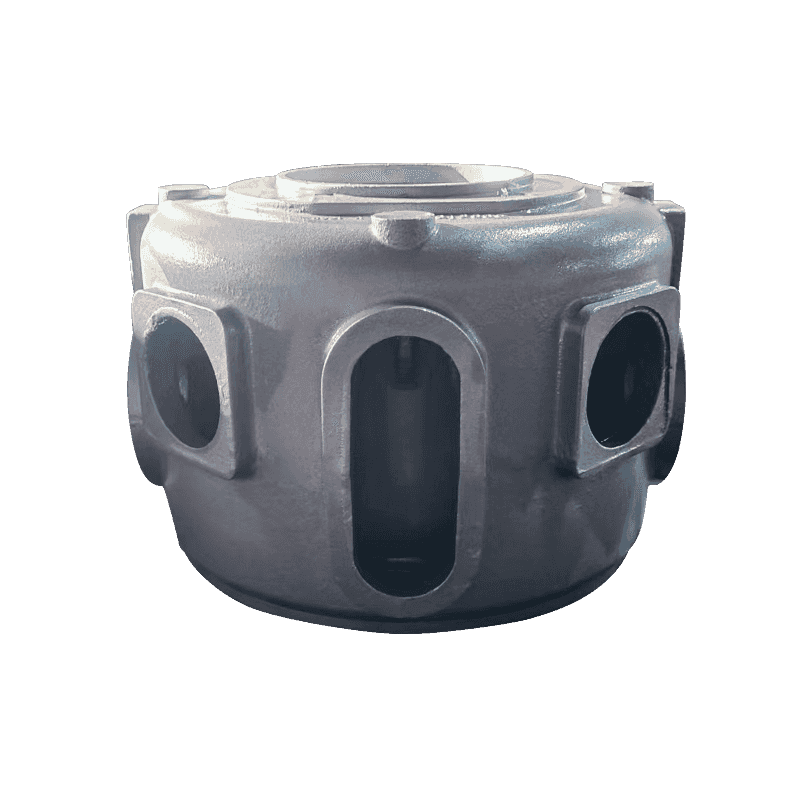
| 150~500mm | 3~5mm | ポンプボディ、ベアリングハウジング、バルブボディ |
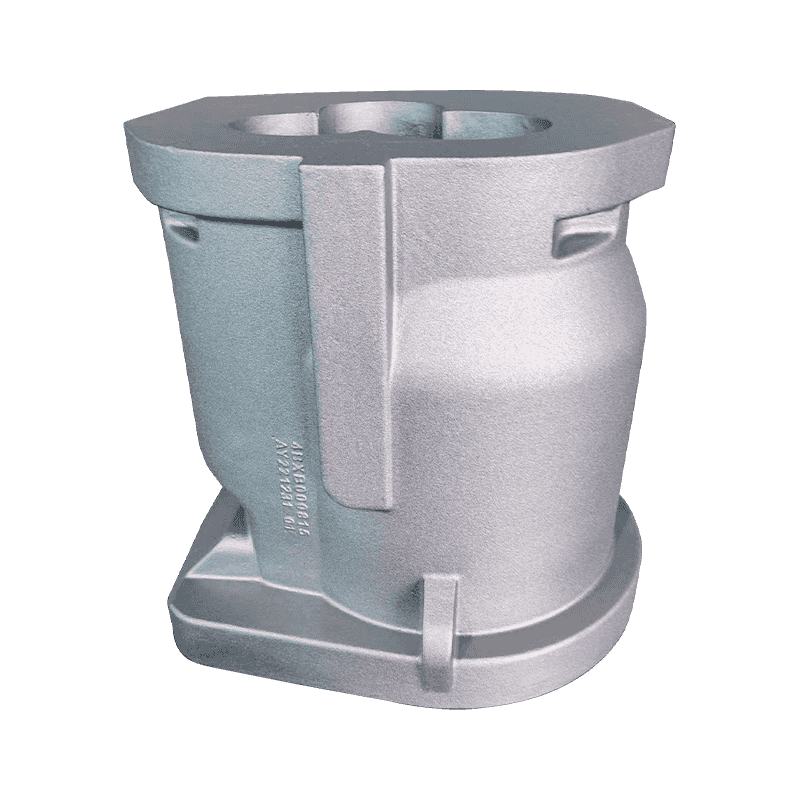
| 500~1500mm | 5~8mm | コンプレッサー本体、マシンベース |
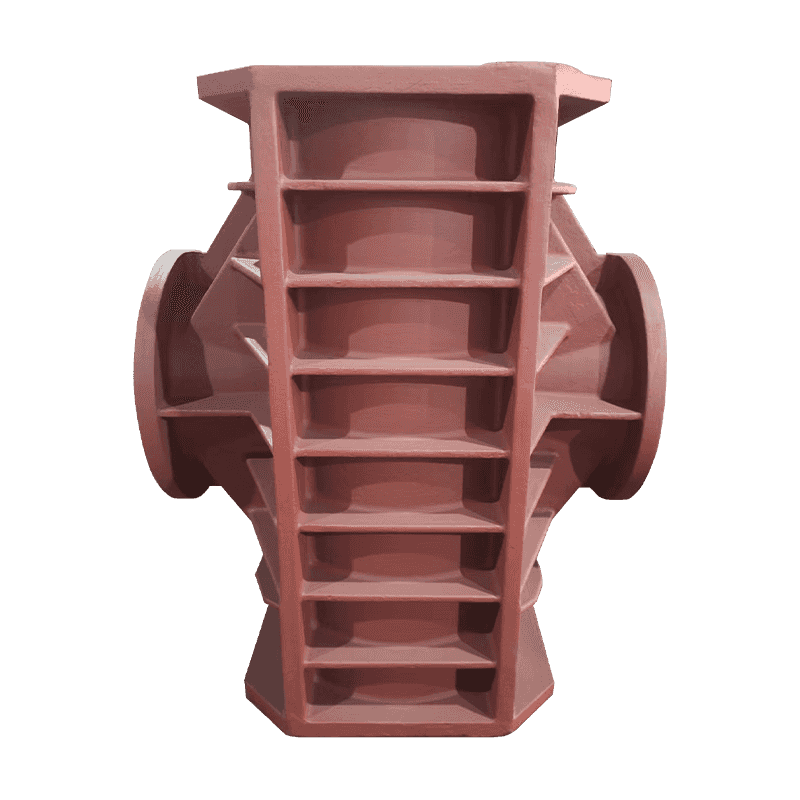
| 1500mm以上 | 8~12mm | コラムと大きなフレーム |
フレームとコラム: 振動が仕上がりを決める場所
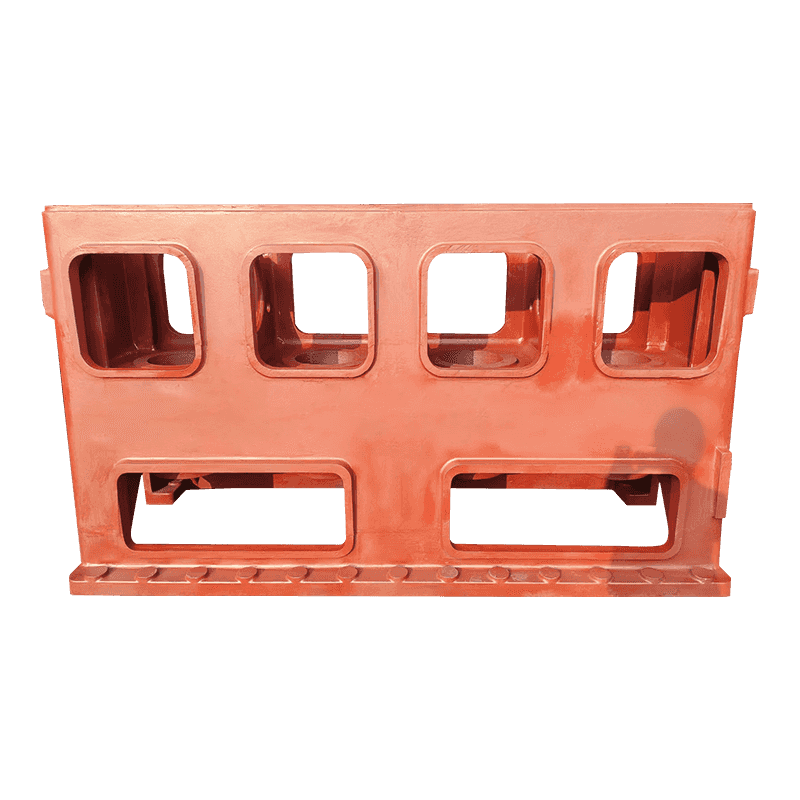
工作機械製造業者は、切削に現れる理由によりねずみ鋳鉄とダクタイル鋳鉄のどちらかを選択します。ねずみ鋳鉄に含まれるフレークグラファイトは振動を効果的に熱に変換するため、静音性を維持する必要があるベッドや滑り台にはねずみ鋳鉄が使用されることがよくあります。球状黒鉛は減衰の一部を放棄しますが、より高い強度と剛性をもたらします。そのため、曲げ荷重を受ける柱や構造物にはダクタイル鋳鉄が使用されることが多いのです。
機械工にとって、これは、大きな鋳物を正確に仕上げるには、安定させる必要があることを意味します。工場との熱平衡はクランプと同じくらい重要です。冷間で荒加工されたカラムと仕上げられた温かいカラムが作業間で移動します。その方法の全体像 鋳造の品質は加工精度に影響します 図面が凍結される前に読む価値があります。
実際には、最初に取り付け面を加工し、そこからレール シートを指定し、部品の動きが止まるまで仕上げパスを保持します。公差が厳しい場合は、2 つの異なる日に測定します。
ポンプとバルブ本体: 壁の厚さとリークパス
ポンプ ケーシングとバルブ本体は圧力の境界となるため、隠れた欠陥は大きな代償を伴います。壁に埋められた穴は鋳物です。ボーリングバーによって開けられた同じ穴は、すでに加工時間を費やした廃棄部品です。
2 つの習慣がそのリスクを軽減します。粗鋳造品の X 線撮影または超音波検査のコストは、しだれシール面を備えた完成部品よりもはるかに安価であるため、機械加工後ではなく、機械加工前に圧力境界の非破壊検査を指定してください。また、一般的な寸法公差によって実際に漏れが発生する形状が制御されることはほとんどないため、フランジ面とシール穴の図面には平面度と平行度を記入してください。
ダクタイル鋳鉄は、より脆い材料を亀裂させるウォーターハンマー、熱サイクル、および圧力スパイクに耐えることにより、ここでの地位を獲得します。機械加工の結果は単純です。ベンチ上だけでなく、水圧試験後もシール面とボルトサークルの形状を保持する必要があります。
最初のカットの前に何を決めるべきか
ダクタイル鋳鉄鋳物の信頼性の高い機械加工は、工具の秘密というよりも、主に購入習慣によって決まります。注文に次の点を入力すると、製造現場は推測をやめます。
- グレードに硬度範囲を加えたもので、試験場所が記載されています。
- 単一の包括的な数値ではなく、フィーチャーごとの加工代。
- データムの定義、およびデータムが鋳造のままであるか機械加工されたものであるか。
- 圧力面およびシール面の多孔性の許容基準。
- 切断された部品の硬度マップを含むサンプルの承認。
見返り: 硬度の広がりが制御され、データが一致すると、ダクタイル鋳鉄は予測可能な工具寿命で予測可能な速度で加工されます。残る変数は、開いたままにすることを選択した変数です。
Haian Aoyu Machinery Manufacturing は、コンプレッサー、ポンプ、バルブ、工作機械メーカー向けにダクタイル鋳鉄およびねずみ鋳鉄の鋳物を製造しており、年間約 20,000 トンの鋳造能力とヨーロッパ、日本、北米全域への輸出経験を持っています。レビューできます キャストの全範囲 図面をサプライヤーの机に置く前に、これらの部品の後ろに置いてください。