JP
1.8 トンのコンプレッサー本体は、きれいなエッジでシェイクアウトを完了し、寸法チェックに合格しましたが、マシニング センターで不合格となり、上面の数ミリメートル下で黒く汚れた帯が開きました。化学シートは合理的に見え、鋳物は多孔質ではありません。欠陥はグラファイトの浮選であり、加工面に達すると、熱、溶融処理、成形コストがすでに費やされてしまいます。
作業ルールを述べるのは簡単です。浮上は、ゆっくりと冷却される重いセクションの密度によって引き起こされる欠陥であり、断面係数と同等の炭素を一致させること、上面を意図的に冷却すること、および犠牲金属が配置される場所を事前に決定することによって制御されます。化学だけでは問題を解決できず、別途鋳造されたテストバーでは警告されません。
黒鉛浮遊選鉱とは実際何なのか
ダクタイル鉄は、液体中で黒鉛が小塊として成長する共晶反応によって凝固します。小結節の密度は約 2.2 g/cm3 です。周囲の液体鉄は 7 g/cm3 に近くなります。このギャップは浮力であり、長時間液体に留まる鋳物では、ノジュールが溶湯中を上方に移動するのに十分です。
20 mm の壁では、凍結には数秒かかり、結節は形成された場所に固定されます。 150 mm の壁では、同じ合金が何分間も液体のままであり、早期に形成されたノジュールは盛り上がるまでの時間がかかります。その結果、上面の下に黒鉛が豊富な層が形成され、その構造と特性が静かに劣化したバンドの上に、断面サイズと注入温度に応じて、多くの場合上部 5 ~ 30 mm が存在します。
浮選はマクロ偏析であり、結節性の問題ではありません。影響を受けたバンドは、顕微鏡下で許容可能な結節数を示しますが、そのバンドの引張強度と伸びは急激に低下しています。
この区別により、欠陥の検査方法が決まります。鋳造工場は、別個に鋳造したバーで優れた球状性、きれいなマトリックス、および引張試験に合格したものを製造しても、上面が最初の機械加工に耐えられない鋳物を出荷することができます。また、浮選を残りの欠陥群から分離することも有益です。塊状の黒鉛は、塊の物理的な移動ではなく、塊状のバーミキュラのような変性として重い部分に現れ、爆発した黒鉛は通常、溶融処理の問題を示しています。治療法は異なるため、診断は具体的でなければなりません。
初めて欠陥に遭遇したオペレーターは、注入練習のせいにする傾向があります。資料そのものに戻る価値があります。簡単におさらいしてみましょう。 ダクタイル鋳鉄がサービスで提供するもの 溶解工場が責任を負う前に、問題を大局的に捉えることができます。
炭素当量と断面係数: 重要な 2 つの数値
結果のほとんどは 2 つの変数によって決まります。 1 つ目は炭素当量、CE = C Si/3 で、一部のショップではリンが添加されています。 2 つ目は断面係数、つまり鋳造品の最も重い部分の体積対表面の比です。これにより、金属が充填後に液体のままである期間が決まります。
重断面ダクタイル鋳鉄に関する出版されたレビューでは、浮遊リスクがおよそ 4.5% CE を超えるとされており、断面サイズが大きくなるにつれてリスクは上昇します。そのため、カーボンとシリコンは、一度選択して製品ファミリー全体で再利用するのではなく、断面係数と相関させる必要があります。薄いポンプ カバーに美しく注がれる化学物質は、厚いコンプレッサー本体の中で浮遊します。
| 変数 | なぜ浮遊リスクを移動させるのか | 重量セクションの方向 |
|---|---|---|
| 炭素当量 | 全共晶黒鉛と流動性を設定します。長い凝固ウィンドウによりノジュールの移動が可能 | 肉厚が約 100 mm を超えると下端で 4.1 ~ 4.4% 付近を保持 |
| カーボン | カーボン is the material that floats; every extra tenth adds volume to the accumulation band | 通常は 3.8% 以上ではなく 3.5 ~ 3.7% |
| シリコン | CEを自重の約3分の1増加させ、黒鉛化を促進します。 | 2.0 ~ 2.5%、グレードだけではなく CE の上限に照らして選択 |
| 注湯温度 | 余分な過熱により、鋳造物が液体のままである時間を延長します。 | 金型が確実に充填されるのと同じくらい低温 (多くの場合 1,360 ~ 1,400 °C) |
| 上面冷却 | 上部の早期凍結により小結節を所定の位置に固定します | 寒気、表面の砂が密集している、熱いトップを開けたままにしないでください |
| ライザーの位置 | 上部ライザーは、結節が集まる場所に液体プールを保持します。 | 形状が許す場合は、側面または底面からフィードします。上面の下で冷える |
表は進行方向を示すものであり、レシピではありません。同じ断面係数を使用して作業する 2 つの鋳造工場は、異なる炭素レベルで安定する可能性があり、砂の特性、冷却方法、注入温度が異なるため、どちらも正しいことがわかります。異なるべきでないのは、パターンを取り付ける前に断面係数に対してターゲット CE を書き込み、顧客が壁を厚くしたりボスを追加したりするたびにそれを再チェックするという規律です。
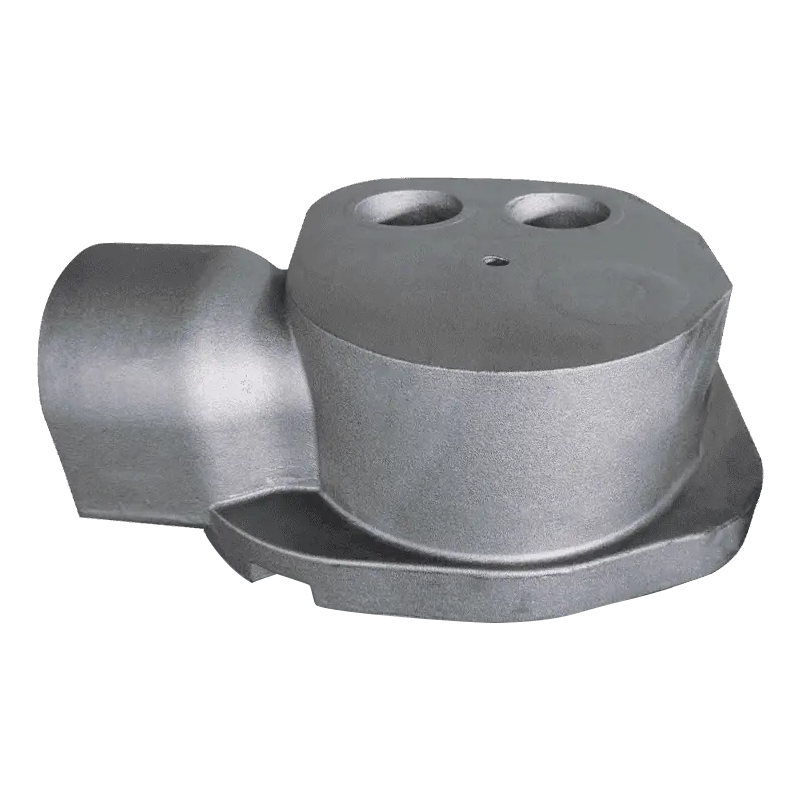
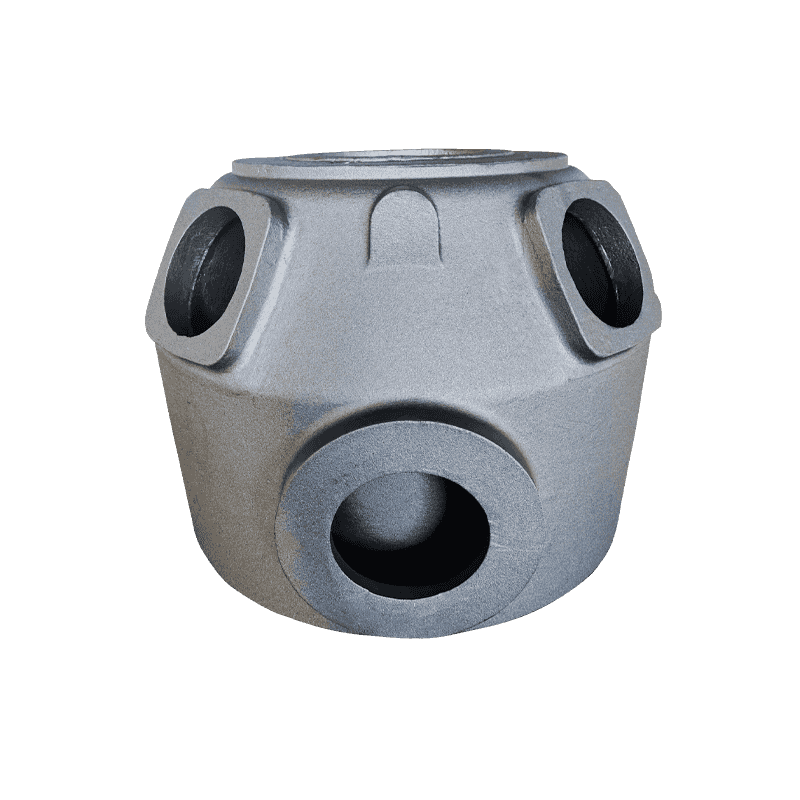
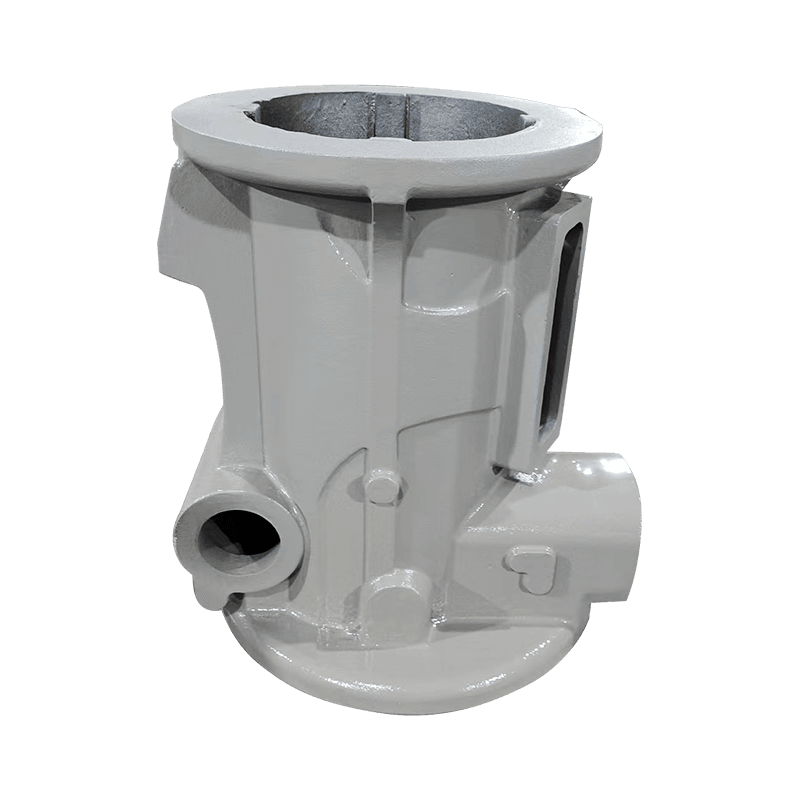
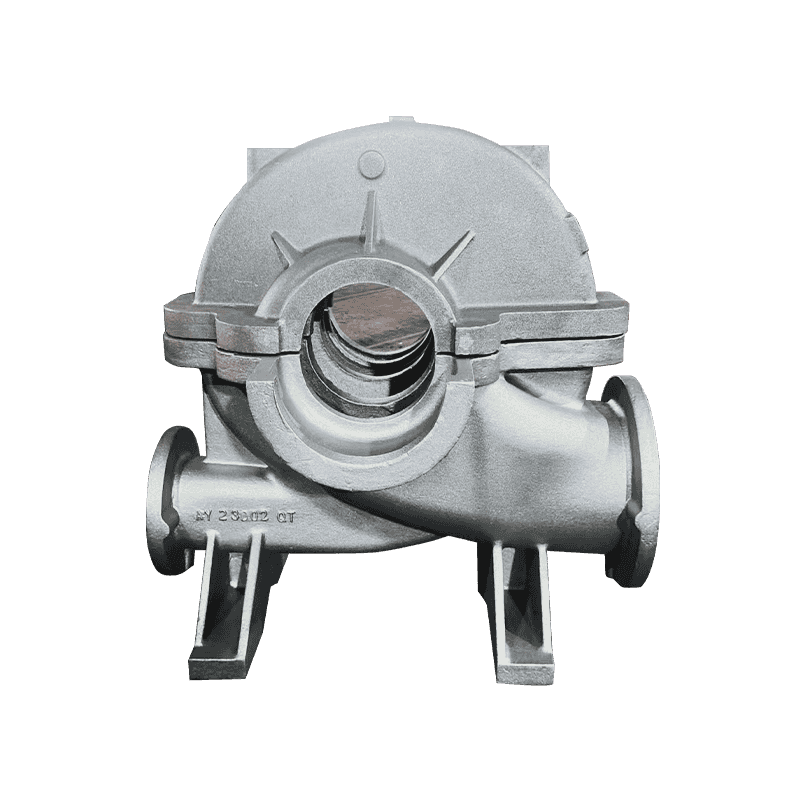
厚いシェルの部品は、算術が重要な部分です。壁厚 60 ~ 90 mm のコンプレッサー本体、中央質量が重い機械ベース、または深いフランジを持つポンプ ハウジングはすべて、結節を上部まで長く乗せます。
加工ラインが稼働する前に標識を読み取る
浮遊選鉱が鋳造工場で行われることはほとんどありません。それはマシニングセンター、再加工、または顧客からのクレームに現れます。信号には、次のようなルーチンを構築するのに十分な一貫性があります。
- 表面の外観: ブラスト処理後、上面はわずかに鈍くなったり、粗くなったりすることがあります。また、粗い機械加工により、表面を横切るのではなく、表面に沿って黒い縞が現れます。
- 現場金属組織学: 試鋳品の上面、または同じ弾性率を持つ成型されたラグからサンプルを切り出すと、個別に鋳造したバーでは決して表示されない蓄積バンドが明らかになります。
- 硬度マッピング: フローティングゾーンは、鋳造品の大部分よりも柔らかくフェライト質であることが多く、マッピングされたグリッドにはっきりと表示されます。
- 超音波の速度と減衰: 同じ形状の切片サンプルに対して測定値を校正すると、スクリーニングに役立ちます。
- 破壊的セクショニング: 依然として参照方法であり、新しいパターンや重大な化学的変化が起こるたびにコストを払う価値があります。
別途鋳造した試験棒のみの強度に基づいて重量断面鋳造を承認しないでください。バーは薄く注がれ、急速に凍結し、検出しようとしている欠陥の影響を受けません。
最も安価な早期警告は、最も重い壁を切断して試しに鋳造することです。上面を 1 回切断するだけで、1 か月にわたる引張試験よりも炭素当量、チル配置、ライザーの位置について詳しく知ることができます。
本番環境でも通用する対策
- 化学をグレードではなくセクションに設定します。まずカーボンを下に引き下げ、次にシリコンを CE 天井に向かってトリミングします。仕様がマトリックス要件に対してシリコンを押し上げている場合、炭素はさらに下げる必要があります。
- まず上面を固定します。外部または内部の寒さ、または熱をより速く奪う砂が表面にあると、結節が移動できる範囲が短くなります。顔全体に点在するのではなく、実際のホットスポットに対して寒気のサイズを測ります。
- 型が確実に満たされるまで冷やして注ぎます。過熱は流動性を高め、浮上抵抗を犠牲にします。 1,360 ~ 1,400 °C でほとんどの重量物作業に対応できますが、炉内での長時間の保持も不利になります。
- 欠陥をどこに存続させるかを決定します。重要な機械加工面は、金型の底部または側面にあります。上面には、一般的な開始点として 10 ~ 25 mm の犠牲代が与えられ、内部のフローティング バンドとともに機械加工されます。
- メルト処理をしっかりと行ってください。マグネシウムの残留量が約 0.03 ~ 0.05%、希土類の含有量が低いこと、迅速な接種、不必要な再加熱がないことなどすべてにより、処理の問題が浮遊選鉱の問題を悪化させる可能性が低くなります。
- 年ごとではなく、ヒートごとに確認してください。新しいパターンの最初の鋳造からの断面サンプルと、上面からの定期的な金属組織検査により、バッチが加工ラインに到達する前に漂流する炭素相当物を捕捉します。
それ自体は高価ではありません。機械ベース、コンプレッサー本体、ポンプ ハウジングといった重い一体構造の場合、切断された最初の製品は、鋳物の廃棄を防ぐことで初めて元が取れます。
ご注文前に聞いていただきたいこと
重断面ダクタイル鋳鉄鋳物を購入する場合、浮遊選鉱は鋳造工場の問題であると同時にサプライヤーの問題でもあります。欲しい答えは具体的で、質問は短いです。
- どの断面係数を中心に化学構造を構築しましたか?また、どの炭素当量を目標にしましたか?
- 金属組織学的サンプルはどこから採取しますか? 鋳物自体から、または別個に鋳造された棒から採取しますか?
- 上面の冷却をどのように制御しますか?また、ライザーの位置はどうなっていますか?
- 上面にはどのくらいの加工代を残しますか?また、その数値はどのようにして決めましたか?
- ヒートごとにカーボン、シリコン、マグネシウム、注湯温度を記録していますか。そのデータの過去 6 か月分を見ることはできますか?
最初の 2 つの質問に一般的な言葉で答え、最後の質問に約束をするサプライヤーは、構造ではなく価格を見積もっていることになります。商業的な影響については、はっきりと述べるに値します。証明書に合格し、マシニング センターで失敗した鋳造品は、最も高価な種類のスクラップです。なぜなら、購入者はすでに輸送費、加工時間、停止した生産ラインの費用を支払っているからです。
重量セクションをうまく扱うサプライヤーは、通常、これらの質問に尋ねられる前に答えます。断面係数、目標炭素当量、チルレイアウト、サンプリング位置は、プロンプトなしで見積パッケージに表示される傾向があります。
同じ規律が貫かれている ダクタイル鋳鉄鋳造範囲 コンプレッサー、ポンプ、バルブ、工作機械のコンポーネントを中心に構築されており、壁の厚さはさまざまであり、単一の化学薬品ですべての部品をカバーすることはできません。
物理学が解明されれば、黒鉛の浮遊現象は不思議な欠陥ではなくなります。ノジュールはそれを運ぶ液体よりも軽く、重い部分はその違いが問題になるほど長い間液体のままであり、上面の下に最終的に存在する金属は図面で想定されている金属ではありません。
早期に下した 3 つの決定によって制御します。それは、断面係数に合わせた炭素当量、上面の意図的な冷却、および浮いたバンドを完成品の内側ではなくスクラップ ビンの内側に保持するための加工代です。その後のテストバー、証明書、検査報告書はすべて確認であり、保護ではありません。