JP
ダクタイル鋳鉄鋳物中の炭化物に関する厳然たる真実
本番稼働に 4 つのホールが入ると、ドリルが煙を出し始めます。材質証明書にはダクタイル鋳鉄、グレード 80-55-06 と記載されています。芯のある通路の近くの硬度スポットチェックでは、仕様をはるかに上回る 312 HBW と測定されました。チップは短く、ザラザラしていて、きれいなカールではなく、灰色です。この部品は寸法的には準拠していますが、機械加工が難しく、負荷がかかると危険になります。原因はほぼ確実に炭化物です。
ダクタイル鋳鉄鋳物の炭化物は、受入検査でほとんど検出されません。それらは許容可能な平均硬度ときれいな表面の後ろに隠れています。工具が数分で磨耗したり、ねじ山が切れたり、圧力テストに失敗したりすると、それらが目に見えるようになります。何がそのような問題を引き起こすのか、そして鋳造工場がどのようにしてそれらを防ぐのかを理解することは、同じ問題に対して 2 度の支払いを避ける最も直接的な方法です。1 回は鋳造、もう 1 回は機械加工と保証です。
信頼性の高いダクタイル鋳鉄鋳物と問題のあるダクタイル鋳鉄鋳物の実際的な違いは、通常、平均硬度ではありません。まさに機械加工や負荷が必要なゾーンに硬くて脆い相が存在しないということです。
炭化物とは何か、そしてなぜそれが現れるのか
正しく固まった状態で ダクタイル鋳鉄 構造上、共晶凝固中に炭素が球状黒鉛として析出します。これらの黒鉛塊は、鉄に延性、減衰能力、および機械加工性を与えます。変換は時間と核生成条件によって異なります。
局所的な冷却速度が速すぎる場合、または溶融組成がグラファイト安定ゾーンから離れる場合、炭素は鉄と直接結合してセメンタイト (Fe3C) を形成します。セメンタイトが接続されたネットワークを形成する場合、その構造はレデブリ酸炭化物と呼ばれます。これは白鉄に硬度を与えるのと同じ相ですが、ダクタイル鋳鉄ではそれは欠陥であり、設計上の特徴ではありません。
球状鉄の凝固研究は、同じ誘因を示しています。
- 薄い部分の急速冷却。 シリンダー壁、ポンプリブ、ガイドエッジは重いボスよりも早く固化するため、グラファイトが成長する時間がほとんどありません。
- 低炭素相当。 CE 値が約 4.3 を下回ると、凝固が炭化物形成に向けて促進されます。
- 炭化物安定化要素。 クロム、マンガン、モリブデン、バナジウム、ホウ素は、たとえ中程度のレベルであってもセメンタイトを促進し、監視されていない鉄スクラップから侵入することがよくあります。
- 予防接種の色褪せ。 接種により、グラファイトが必要とする核生成サイトが提供されます。接種剤が少なすぎるか、注ぐまでの時間が長すぎると、溶融物にそれらの部位がなくなります。
- 局所的な熱状態。 鋳物の最終凍結ゾーンは、大量の炭化物が集中する場所です。
「超硬は、鋳物自身の冷却履歴の記憶です。問題は、その記憶を加工前に読み取るか、それとも故障後に読み取るかです。」
情報。 炭化物は自動的に不合格の原因になるわけではありません。一部の工業仕様では、定義された非機能ゾーンの面積当たり最大 3% のカーバイドを許容します。問題は、許容範囲が文書化されて合意されたのか、それとも偶然発見されたのかということです。
超硬が加工と寿命に与える影響
超硬問題の第一原則:それは局所的なものです。 1 つの金型キャビティ内の 1 つのコールド スポットで炭化物ゾーンが生成される可能性がありますが、残りの鋳造品は健全です。平均的な引張サンプルは合格する可能性がありますが、鋳物は使用中にカッターを破壊したり亀裂を生じたりする可能性があります。
通常、問題が最初に現れるのは機械加工です。セメンタイトはパーライトまたはフェライト母材よりもはるかに硬いため、超硬ゾーンを通過する切削工具は強い衝撃を受けます。工具寿命が低下し、寸法管理が不安定になり、仕上げ破れが発生します。穴あけでは、最初の数穴で、良好なバッチと不良なバッチの違いがわかります。
性能面では、炭化物により材料の塑性変形能力が失われます。顕著な炭化物のネットワークを持つ鋳物は、白鉄のように振る舞います。より硬いですが、脆いのです。伸びは 3% を下回る可能性があり、衝撃エネルギーは急激に低下し、部品はノッチや応力集中の影響を受けやすくなります。これは、圧力がかかっているポンプ本体、熱サイクルがかかっているコンプレッサーのハウジング、位置合わせを保持する必要がある工作機械の構造にとって重要です。
| プロパティ | 通常のダクタイル鋳鉄 | 超硬ネットワーク付き |
|---|---|---|
| 硬度(HBW) | 170~250 | 300 - 500 ローカライズ |
| 伸び(%) | 6~18 | 3未満 |
| 衝撃靱性(J) | 8~25 | 5未満 |
| 被削性 | 標準のツールで良好 | 貧しい。急速な摩耗と欠け |
| 失敗時の動作 | 目に見える警告を伴う延性変形 | 重大な前兆のない脆性破壊 |
危険です。 圧力がかかる部品では、内部コーナーの炭化物ゾーンがクラックスターターとして機能します。圧力がかかると、ハードゾーンはひずみに対応できなくなり、破損は破断前の漏れから突然の破断に変化します。
炭化物の侵入を防ぐプロセス制御
カーバイドの制御は、化学反応、接種、冷却速度、熱処理の 4 つの変数に依存します。最も強力なファウンドリは、4 つすべてを個別のチェックポイントとしてではなく、1 つのシステムとして管理します。
化学および炭素当量
一般的なエンジニアリングダクタイル鋳鉄の場合、炭素当量は通常 4.3 ~ 4.6 パーセント、シリコンは 2.2 ~ 2.8 パーセントに保たれます。下限は重要です。共晶 CE を下回ると、接種の品質に関係なく、溶融物は炭化物が析出しやすくなります。
遅れても確実な接種
接種によりグラファイトの核生成サイトが追加されます。注湯流中または取鍋移送時に行われる後期接種では、金属が鋳型に入るときに最大の核数が得られます。接種と注入の間の間隔は、接種剤の量と同じくらい重要です。色あせた接種は、バッチ間の不一致の主な原因です。
冷却速度と断面設計
鋳造設計者と鋳造所は、パターンを切断する前に、薄い部分、鋭い移行部、および芯のある通路をレビューする必要があります。薄壁のコンプレッサー コンポーネントは典型的な例です。冷却チャネル、狭い壁、ねじ付きゾーンにより、局所的な冷却速度が高い複数の場所が作成されます。このような部品を定期的に製造する鋳造工場は、グラファイトが安定した範囲内に収まるように、ゲート、注入温度、金型条件を調整します。
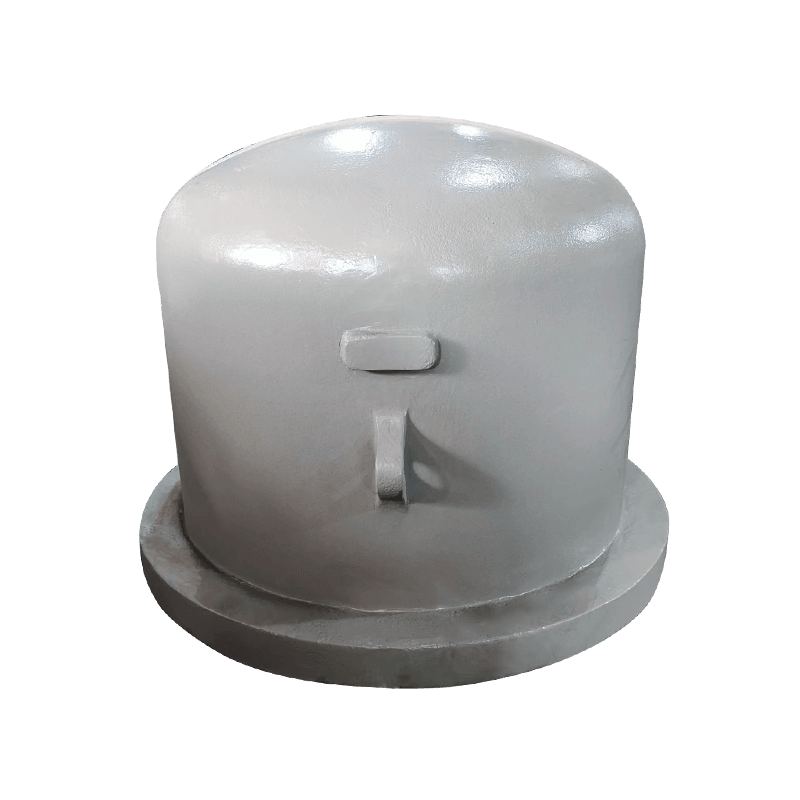
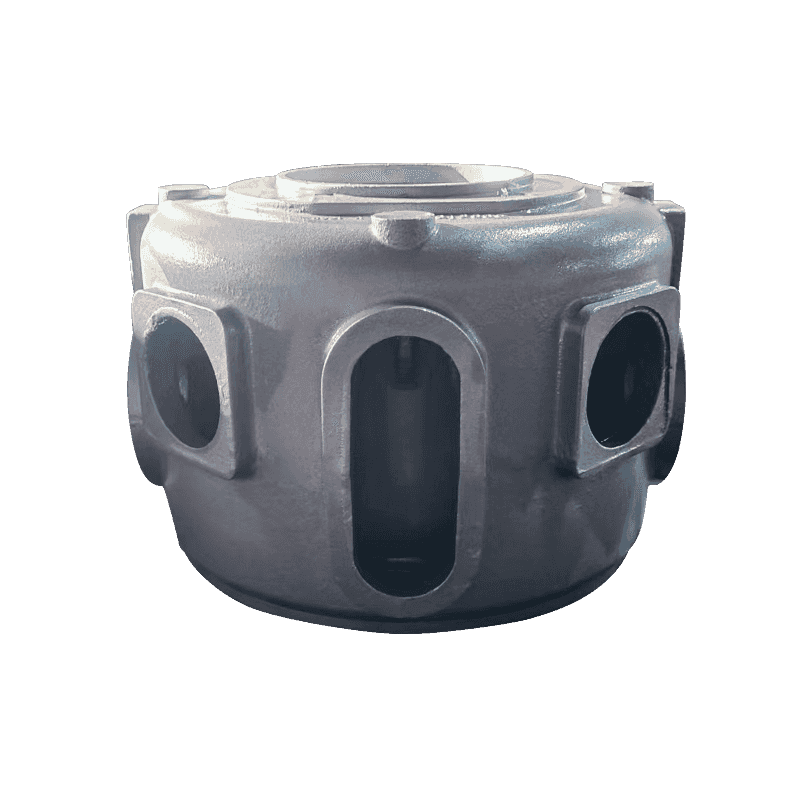
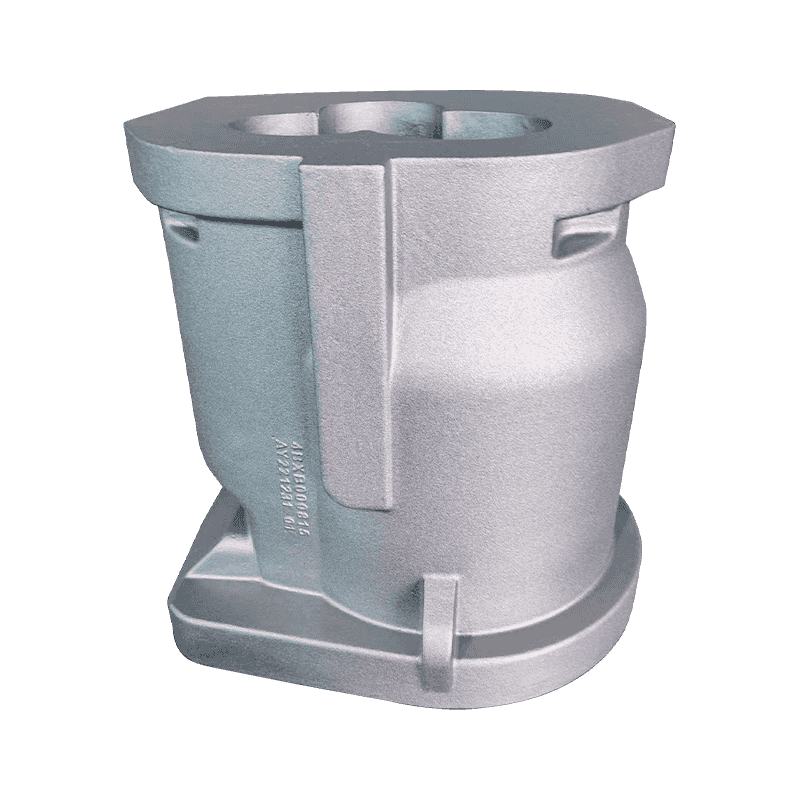
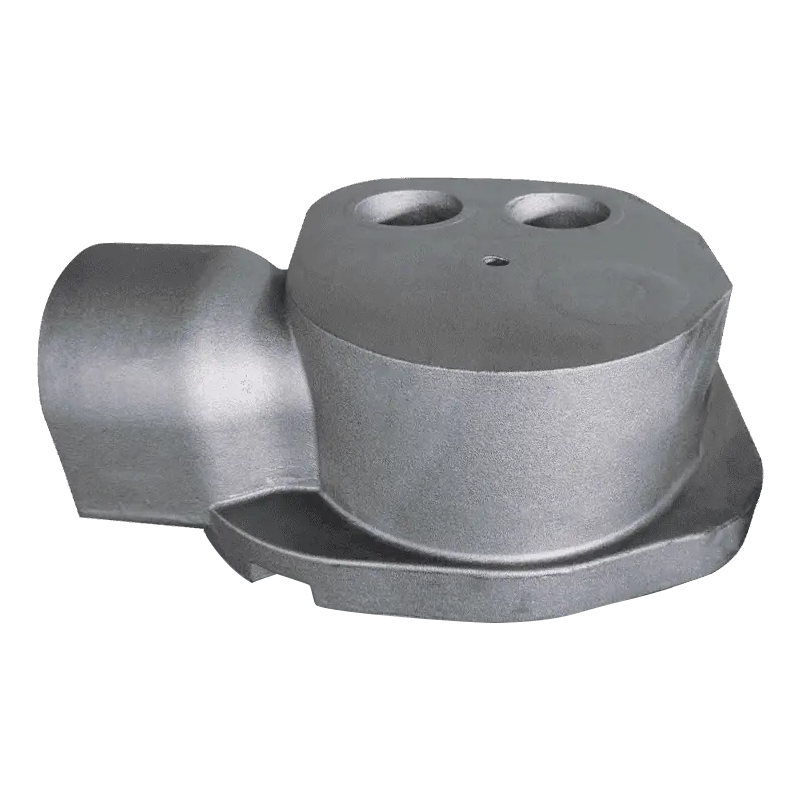
 HT250 コンプレッサーシリンダー 樹脂砂型鋳造 高強度HT250鋳鉄と樹脂砂型成形による耐圧シリンダーです。その薄い壁と冷却チャネルにより炭化物が発生しやすいゾーンが形成され、ここで説明した移行領域のリスクが直接関係します。 製品を見る→
薄い部分が重い部分に隣接すると、凝固時間が急激に変化し、その遷移ゾーンが炭化物が優先的に出現する場所になります。パターンのレビュー、遷移半径、制御された金型冷却により、後で修正するのではなく、問題を回避できます。
修正ステップとしての熱処理
炭化物がすでに形成されている場合は、フェライト化焼鈍により炭化物が溶解されます。鋳物を摂氏約 900 度で 1 ~ 3 時間保持し、その後ゆっくりと冷却すると、セメンタイトが分解し、炭素が黒鉛として析出します。工作機械鋳物の熱処理も同じ論理に従います。つまり、マトリックスを指定の硬度にし、不安定相を除去します。熱処理には時間とエネルギーがかかるため、鋳造工場では熱処理をプロセス制御の代替としてではなく、修正ステップとして扱います。
工作機械の鋳物は、セクションが重く、冷却時間が長いため、薄肉炭化物にさらされる可能性は低くなりますが、それでも安定した均一な構造を実現するには、規定の焼鈍サイクルが必要です。
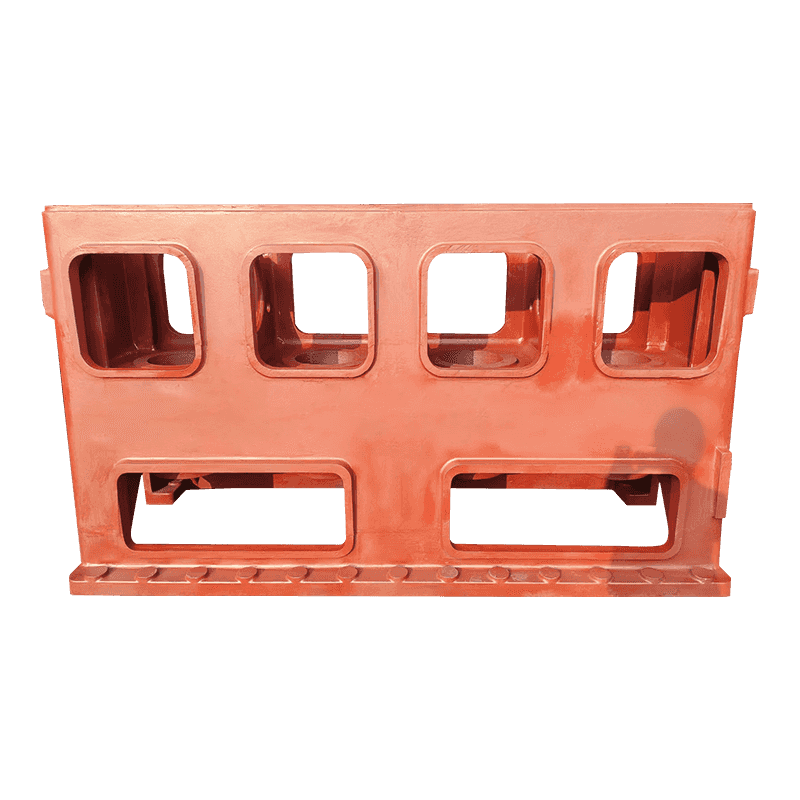
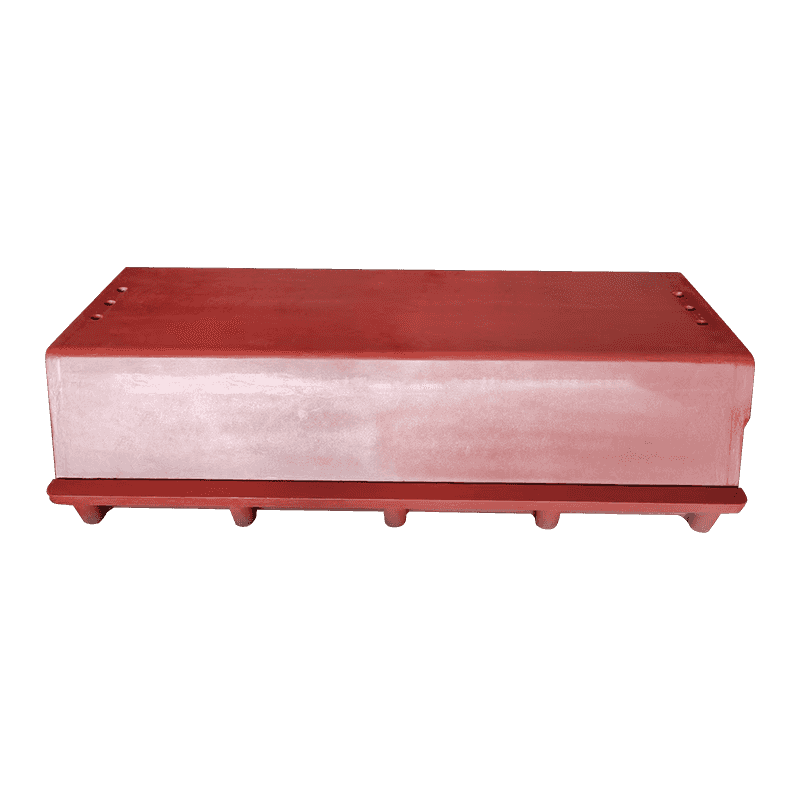
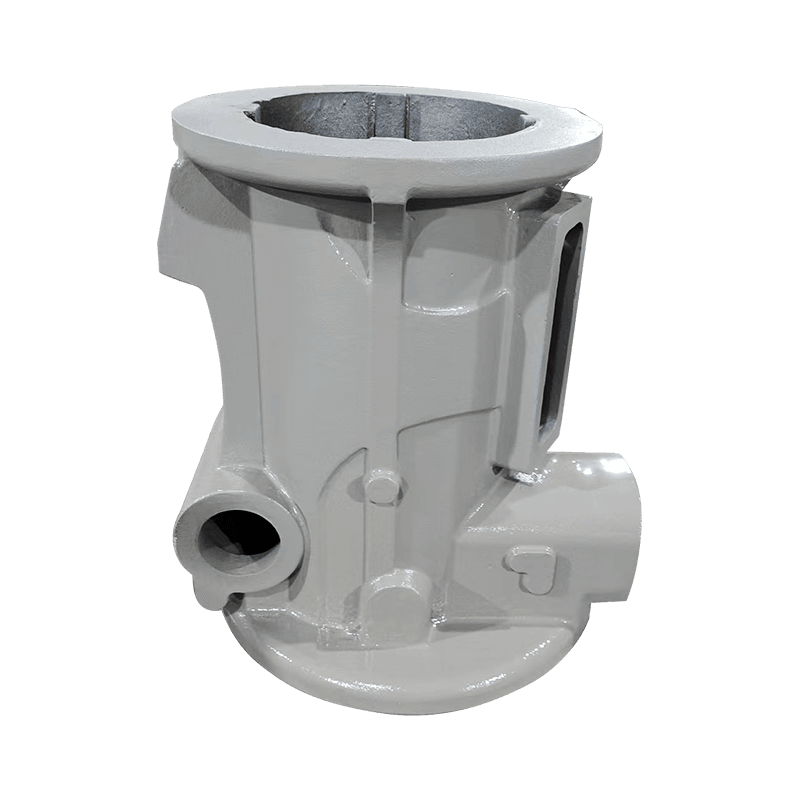
 工作機械をサポートするための安定した機械ベース 工作機械の構造上の基礎となるこのベースは、剛性と耐振性を提供します。周囲の文章では、一貫した均一な構造を得るために、重量断面鋳物には依然として規定の焼きなましサイクルが必要であることが強調されています。 製品を見る→
成功。 厳格な化学的制限、遅い接種、および定義された焼鈍サイクルを実行する鋳造工場では、バッチ間で同一に加工されるダクタイル鋳鉄を生産できます。この一貫性は、より安価な料金構成による節約よりも価値があります。
ご注文前にご確認いただきたいこと
炭化物はプロセスの結果であり、ランダムな出来事ではありません。いくつかの的を絞った質問によって、プロセスを管理するファウンドリと最善を期待するファウンドリが区別されます。これらのチェックにはほとんど時間がかからず、加工開始後に予期せぬ超硬問題が発生するのを防ぎます。
- 完全な化学証明書を確認してください。 ほとんどの証明書には炭素とシリコンが記載されています。クロム、マンガン、モリブデン、バナジウムの制限については追加で問い合わせてください。これらを報告しないサプライヤーは、それらを監視していない可能性があります。
- 接種方法を聞いてください。 最新の段階でのストリームまたはレードル接種は、核形成が真剣に受け止められていることを示す強いシグナルです。
- マトリックスと熱処理を定義します。 鋳物が鋳造のままで納品されるか、正規化されるか、焼きなまされるか、およびクリティカルゾーンでどのような微細構造が予想されるかを述べます。
- 最初の記事で硬度マップをリクエストします。 個別に鋳造したテストバーだけでなく、薄い部分や機械加工された穴の近くの硬さをチェックします。テストバーの硬度と局所的な硬度の間のギャップに炭化物が隠れます。
- ゾーンごとの超硬許容量を書き留めます。 図面で特定の領域の炭化物を許容できない場合は、その旨を明記してください。他の場所で少額が許容される場合は、その旨も伝えてください。
ポンプとバルブの鋳物は、この会話が功を奏する典型的なケースです。ポンプ本体は耐圧性があり、複数の面が機械加工され、変化する温度下でも信頼性が高くなければなりません。カーバイドの議論は、「どのようなものでも許可されるか」から「正確にどこで許可されるか」へと急速に移ります。
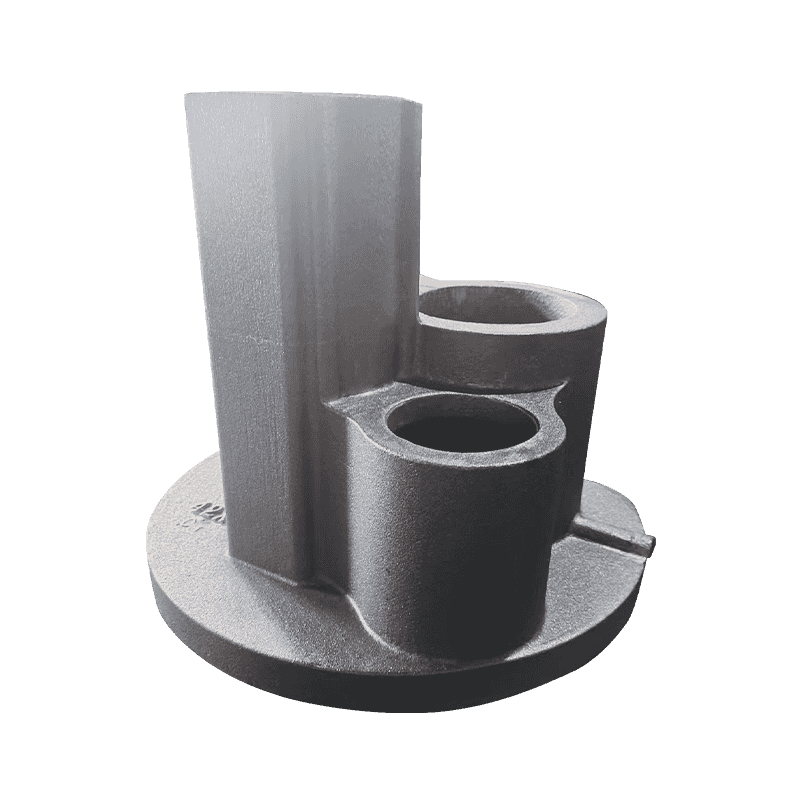
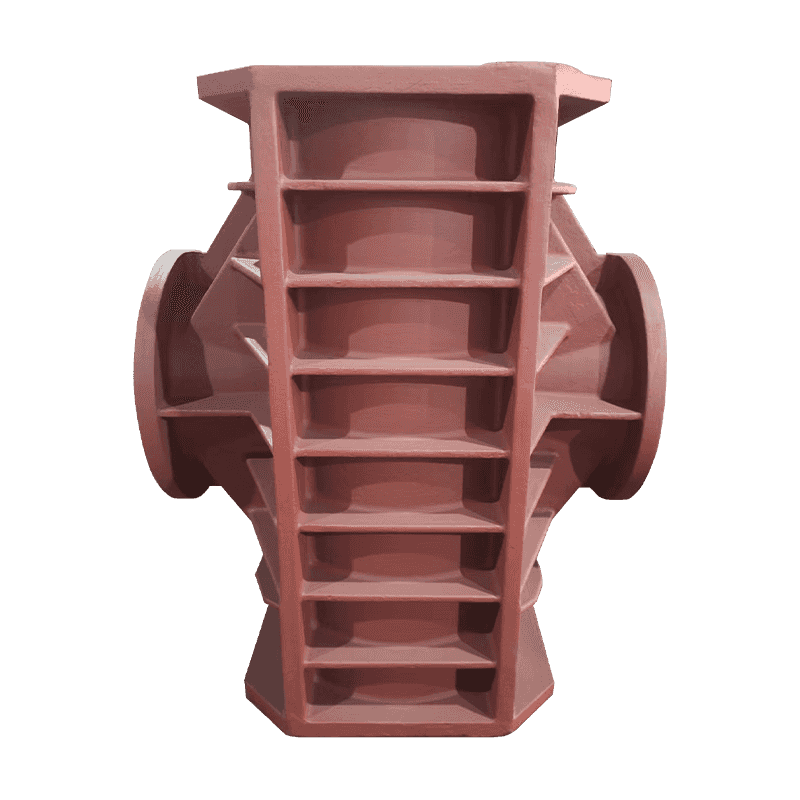
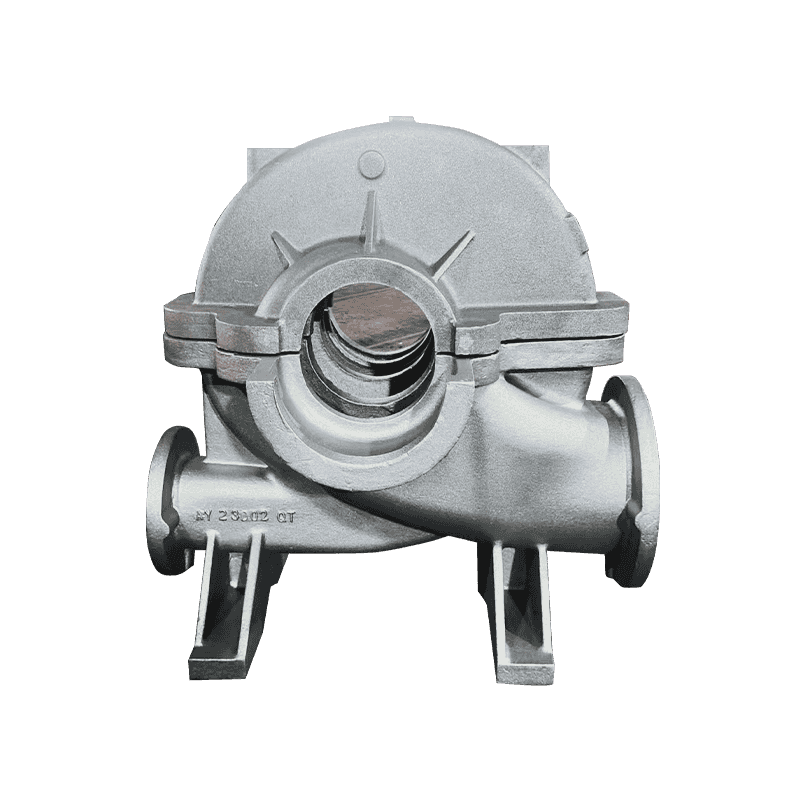
 耐圧構造の鋳造ポンプ本体 このポンプとバルブ本体は流体の流れをガイドし、統合されたチャネルでバルブをサポートします。複数の機械加工面と耐圧要件は超硬の配置に関する議論と一致しており、検討すべき重要な項目となっています。 製品を見る→
見積もりをリクエストする前に、サプライヤーの既存のポートフォリオを確認してください。同様の形状をすでに製造している鋳造工場には、測定可能な利点があります。できます 製品範囲を調べる 生産中の鋳物が必要な部品と一致するかどうかを判断します。
警告。 市場平均よりも著しく低い見積もりには、質問を少なくするのではなく、追加の質問をする価値があります。制御された装入物と安価な装入物の違いは、多くの場合、溶融物に入る炭化物安定化元素の量に現れます。
要点: 炭化物は管理可能ですが、それはユーザーが要求した場合に限ります
ダクタイル鋳鉄鋳物における炭化物の形成は予測可能です。これは、局所的な冷却速度、組成、および核生成条件によって決まり、意図的なプロセス設計を通じて制御できます。予防にかかるコストはそれほど高くありません。規律ある化学的制限、タイムリーな接種、必要に応じた熱処理ステップが必要です。炭化物の発見が遅れた場合、加工の廃棄、圧力テストの不合格、機械のダウンタイム、納品に関する問題など、コストが高くなります。
カーバイドを処理する最適な時期は、パターンが切断され、注文書に署名される前です。次に良いのは、仕様、検証計画、サプライヤーとの会話をまだコントロールできる今です。